
Vytlačování profilů s PolyAl: hubice, kalibrace a rychlost linky
Jak seřídit jednošnekové vytlačovací linky pro terasová prkna, oplocení a technické profily s recyklovanými peletami PolyAl.
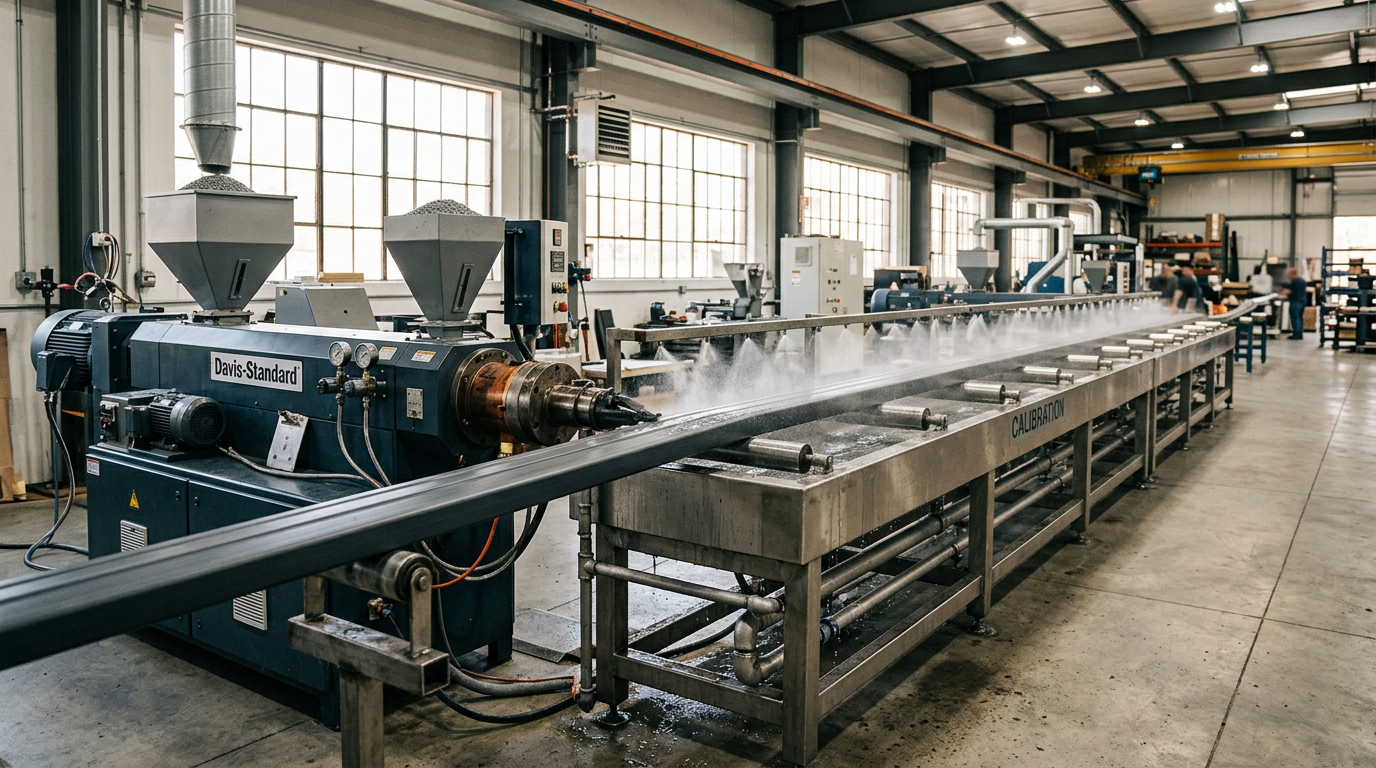
Vytlačování je po vstřikování palet nejběžnější způsobem zpracování pelet PolyAl. Materiál se čistě zpracovává na standardních jednošnekových HDPE linkách, avšak pro první uživatele je důležitých několik detailů.
Konfigurace linky
- Extrudér: jednošnekový, L/D 28–32, bariérový nebo drážkovaný šnek se směšovací sekcí, sítová sada 60/80/120 mesh.
- Hubice: plochá hubice pro desky, profilová hubice pro terasy/obklady/oplocení. Zajistěte dostatečnou délku dosedací plochy (≥ 10× tloušťka stěny) pro rozměrovou stabilitu.
- Kalibrace: vakuový kalibrační stůl s vodním chlazením. Tavenina plněná hliníkem chladne o 10–15 % rychleji než panenský HDPE — kalibrujte podle toho.
- Odtah: housenkový odtah s pružinovým dotlakem. PolyAl se v prvních 2 m za kalibrátorem snáze poškrábe než panenský HDPE.
Teplotní profil
Pro extrudér 90 mm vyrábějící terasové prkno 140 mm:
| Zóna | Teplota |
|---|---|
| Podávání | 165 °C |
| Komprese | 185 °C |
| Dávkování | 200 °C |
| Adaptér | 210 °C |
| Hubice | 215 °C |
Udržujte taveninu pod 230 °C. Hliníková frakce účinně odvádí teplo — lze pracovat o 5–10 °C chladněji než u ekvivalentního HDPE.
Rychlosti linky
Reálné průměry na kalibrovaných linkách:
- Terasové prkno 140×25 mm: 1,6–2,2 m/min
- Sloupek oplocení 80×40 mm: 2,8–3,2 m/min
- Kabelová chránička 40×40 mm: 4,5–5,5 m/min
Povrchová úprava
Většina zákazníků preferuje u teras kartáčovaný nebo reliéfní povrch. PolyAl skvěle přijímá reliéfní válce a skvrnitý hliník působí jako prémiový „kamenný" vzhled. Koextruze s tenkou vrchní vrstvou z panenského HDPE umožňuje zcela jednotnou barvu.
Opotřebení nástrojů
Doporučuje se pochromovaná hubice; počítejte s 2–3× vyšším opotřebením sítových sad oproti panenskému HDPE (výměna po 800–1200 h místo 2000+).
Kontrola kvality
- Kontrola hustoty (Archimédova metoda) každé 2 h: cíl 950–1050 kg/m³
- Kontrola rozměrové stability po 24 h kondicionování
- Tahová zkouška (ISO 527) jednou za směnu na vytlačeném vzorku
Shrnutí
Střední vytlačovací linka, která dnes zpracovává HDPE, může zítra vyrábět terasy a oplocení z PolyAl bez další investice, kromě mírně častější výměny sítových sad.