
Vstřikování recyklovaného PolyAl: praktická příručka procesního inženýra
Geometrie šneku, teploty válce, dotlak, odvzdušnění formy a cílové cykly při přechodu z panenského HDPE na pelety PolyAl.
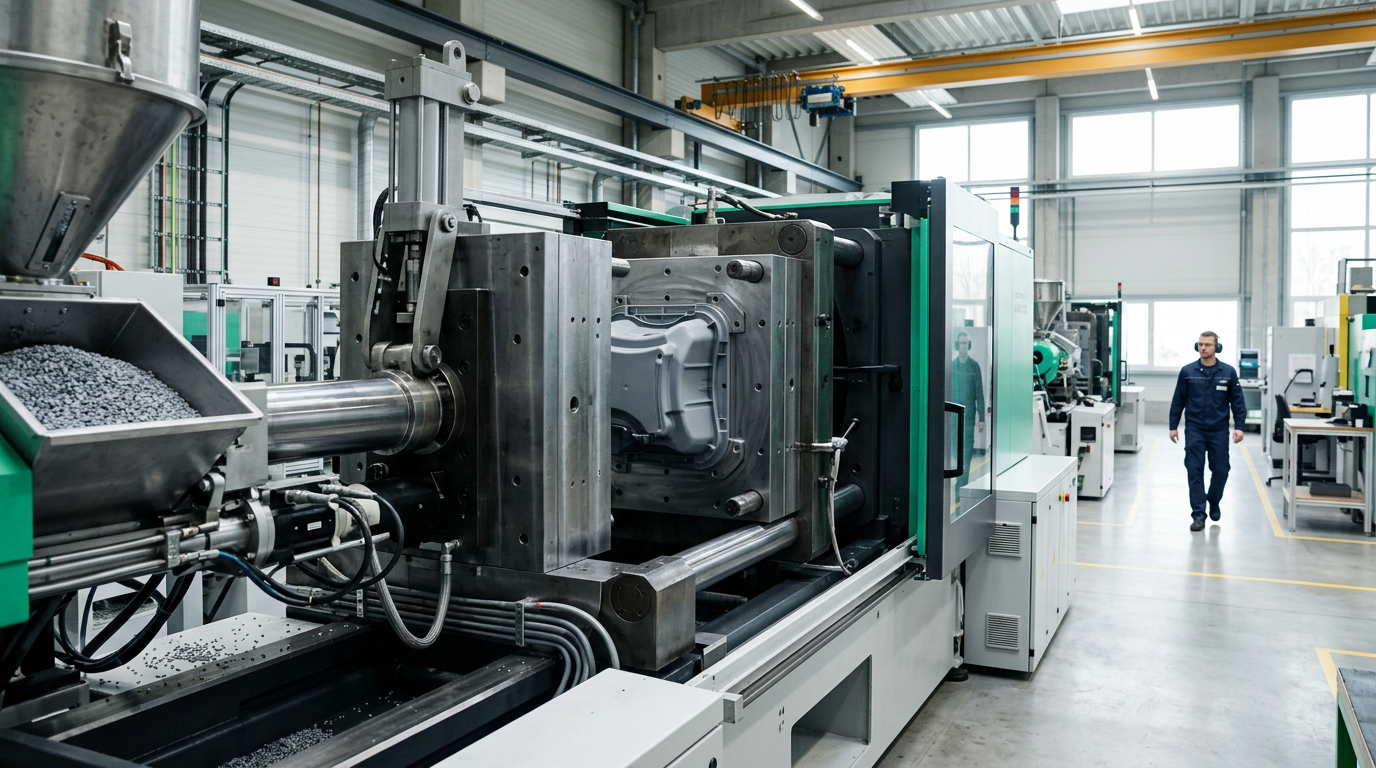
Přechod vstřikovacího lisu z panenského HDPE na pelety PolyAl málokdy znamená prosté „nasypat a jet". Podíl hliníku (obvykle 10–13 % popela) a malý zbytkový obsah vlákna mění reologii taveniny, abrazivitu, nároky na odvzdušnění i vzhled výrobku. Tento článek shrnuje zkušenosti procesních inženýrů z naší partnerské sítě z více než 200 průmyslových instalací.
Materiál v kostce
Pelety PolyAl vyráběné podle UNE 53925:2026 typicky vykazují:
- MFI (190 °C / 2,16 kg): 2–4 g/10 min
- Hustota: 950–1050 kg/m³
- Obsah popela: až 13 % (převážně kovový hliník)
- Vlhkost (při dodání): < 0,15 %
- Bod měknutí dle Vicata: 90–100 °C
- Modul pružnosti v ohybu: 220–520 MPa
Reologie odpovídá vysokoviskóznímu HDPE pro vyfukování, s mírně vyšší pevností taveniny díky plnivu z hliníkových lamel.
Sušení
PolyAl se dodává suchý ve velkoobjemových pytlích (big bag) o hmotnosti 1000 kg s PE vložkou. Pokud byl pytel otevřen nebo skladován ve vlhkém skladu déle než dva týdny, sušte 2 hodiny při 70 °C v sušárně s desikantem před zpracováním. Vlhký PolyAl způsobuje stříbrné pruhy a drobné dírky v místech bohatých na hliník.
Šnek a válec
- Geometrie šneku: standardní univerzální PE šnek, L/D 20:1 až 25:1, kompresní poměr 2,5:1 až 3:1
- Ochrana proti opotřebení: specifikujte bimetalový válec (Xaloy 800 nebo ekvivalent) a nitridovaný nebo wolfram-karbidem povlakovaný šnek, pokud plánujete zpracovat více než 500 t/rok na stejném lisu
- Zpětný ventil: standardní kuličkový uzávěr postačuje; funguje i kroužkový uzávěr
Očekávané opotřebení odpovídá zpracování PP plněného 30 % mastku — zvládnutelné, nikoli však nulové.
Teplotní profil
Typický čtyřzónový profil pro šnek 25 mm zpracovávající PolyAl:
| Zóna | Teplota |
|---|---|
| Násypka | 40 °C |
| Zóna 1 | 180 °C |
| Zóna 2 | 200 °C |
| Zóna 3 | 215 °C |
| Tryska | 220 °C |
Udržujte taveninu pod 240 °C, aby nedošlo ke spálení zbytkového papírového vlákna. Nenechávejte stroj v klidu nad 230 °C s materiálem ve válci déle než 5 minut.
Návrh formy a odvzdušnění
- Odvzdušnění: hloubka odvzdušňovacích drážek 0,04 mm (oproti 0,025 mm u HDPE).
- Vtoky: preferujte vějířové nebo tunelové vtoky s minimální délkou dosedací plochy 1 mm. Bodové vtoky fungují, ale zanechávají drobné stopy.
- Leštění: povrchy dle SPI A2 jsou dosažitelné, ale hliníkové skvrnky zůstanou viditelné. Pro estetické díly zvolte texturu VDI 30+.
Dotlak a chlazení
- Vstřikovací rychlost: 60–80 mm/s pro běžné díly.
- Dotlak: 50–70 % vstřikovacího tlaku po dobu 3–6 s u dílů se stěnou 3–5 mm.
- Doba chlazení: počítejte s +10 % oproti panenskému HDPE.
Orientační časy cyklu
- Euro paleta (1200×800, ~25 kg): 90–110 s na lisu 1500 t
- Stohovatelná přepravka (60 l): 45 s na lisu 600 t
- Noha lavice (3 kg): 35 s na lisu 250 t
Vzhled
PolyAl produkuje charakteristickou tmavě šedou až antracitovou barvu s kovovými skvrnkami. Pro jednotnou černou přidejte 1–2 % černého masterbatche. Světlejší odstíny vyžadují dávkování 4–6 % a skvrnky budou přesto patrné — to je poctivé „recyklované" ESG přiznání, které vědomí kupující aktivně vyžadují.
Časté vady a řešení
- Stříbrné pruhy → sušit 2 h při 70 °C
- Spáleniny u vtoku → snížit vstřikovací rychlost a přidat odvzdušnění
- Nedostříknuté díly → +5 °C na tavenině, +10 % tlaku
- Deformace (kroucení) plochých dílů → vyvážit chlazení mezi polovinami formy
- Nadměrné výronky → zkontrolovat dělicí rovinu; obvykle jde o skutečný mechanický problém
Shrnutí
PolyAl je po zaladění dobře zvladatelný vstřikovací materiál. Na seřízení první dávky počítejte s půl dnem; další výroba je pak rutinní.