
Řešení vad na dílech z PolyAl: praktická příručka pro technika kvality
Vizuální identifikace běžných vad na vstřikovaných a vytlačovaných dílech z PolyAl, jejich hlavní příčiny a nápravná opatření.
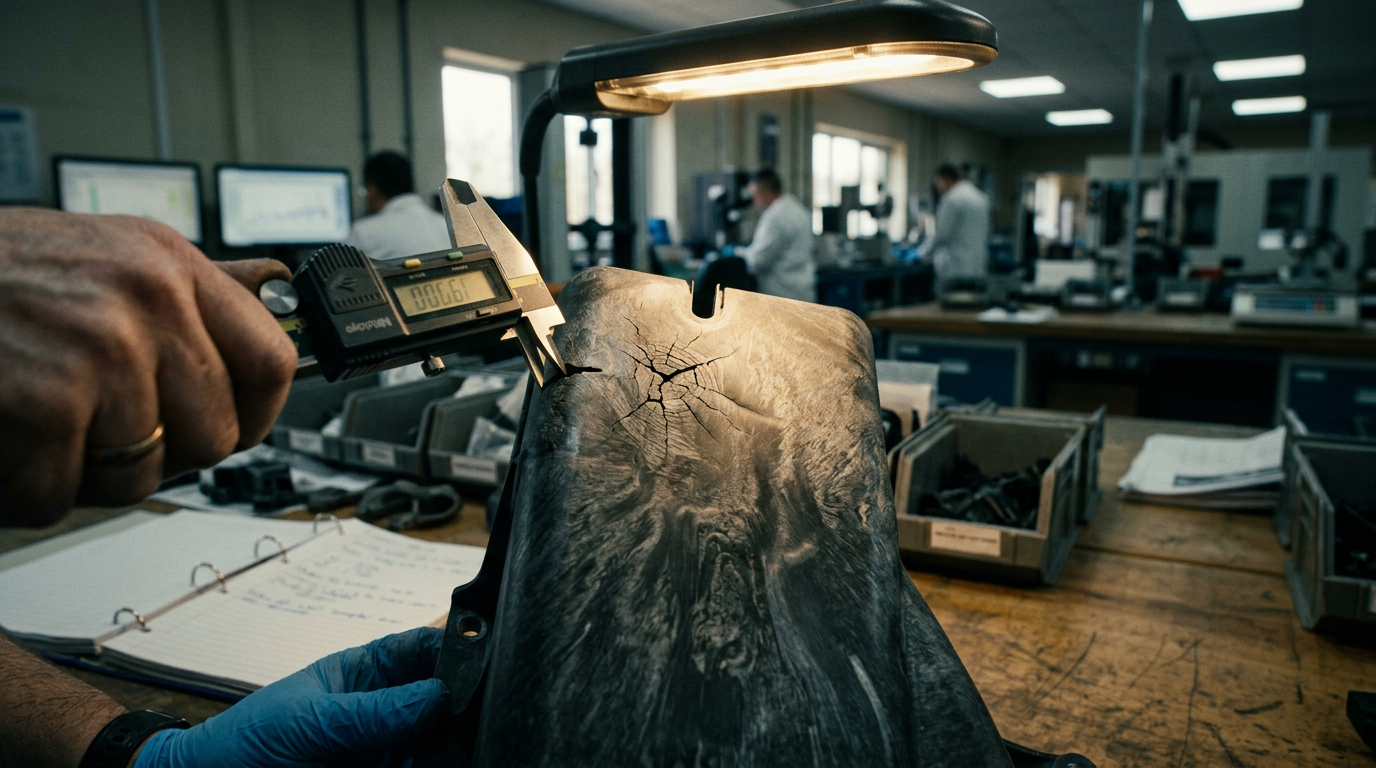
Týmy kvality, které s PolyAl teprve začínají, často mylně diagnostikují vady jako problém materiálu, ačkoli hlavní příčinou je proces nebo design. Tato praktická příručka prochází deset nejběžnějších vizuálních vad, jejich hlavní příčiny a nejrychlejší nápravu.
1. Stříbrné pruhy (radiální stříbrné linie od vtoku)
- Příčina: vlhkost v peletě
- Náprava: sušit 2 h při 70 °C; zkontrolovat vlhkost skladování
2. Spálené skvrny (hnědé zbarvení u vtoku nebo odvzdušnění formy)
- Příčina: uzavřený vzduch, který se vznítí při vysoké vstřikovací rychlosti
- Náprava: snížit vstřikovací rychlost na konci plnění; prohloubit odvzdušnění na 0,04 mm; zkontrolovat teplotu taveniny
3. Nedostříknuté díly
- Příčina: nedostatečná teplota taveniny, nízký vstřikovací tlak nebo příliš malý vtok
- Náprava: +5 °C na tavenině, +10 % tlaku, znovu zkontrolovat rozměry vtoku
4. Propadliny na silných stěnách
- Příčina: nedostatečný dotlak nebo doba dotlaku
- Náprava: +1 s doby dotlaku, +10 % dotlaku, přepracovat žebro (max. 60 % tloušťky stěny)
5. Deformace (kroucení) plochých dílů
- Příčina: rozdílné chlazení mezi polovinami formy
- Náprava: vyvážit chladicí kanály; zvážit vložky z berylium-mědi v horkých zónách
6. Nadměrný přetok (únik na dělicí rovině)
- Příčina: vysoký vstřikovací tlak, opotřebení formy nebo nedostatečná uzavírací síla
- Náprava: zkontrolovat tonáž uzávěru, prohlédnout dělicí rovinu, snížit tlak o 5 %
7. Tmavé skvrny viditelné na dílu
- Příčina: degradovaný materiál z předchozí výroby nebo kontaminace
- Náprava: propláchnout panenským HDPE; ověřit čistotu násypky; zkontrolovat síťový balíček
8. Rýhy na vytlačovaném profilu
- Příčina: aglomeráty hliníku odírané na kalibrátoru
- Náprava: zvýšit filtrační síť taveniny; snížit teplotu taveniny o 5 °C
9. Křehký lom při rázu
- Příčina: design s ostrými vnitřními rohy nebo příliš tenký díl (< 3 mm)
- Náprava: zaoblit rohy poloměrem ≥ 2 mm; zvýšit tloušťku stěny; specifikovat houževnatější třídu PolyAl
10. Praskání vlivem UV po více než 12 měsících venku
- Příčina: nedostatečný balíček UV stabilizátorů
- Náprava: přeformulovat s HALS 0,3 % + UV absorbér 0,2 % + saze 1,5 %
Kdy podezřívat materiál a kdy proces
Vady související s procesem (stříbrné pruhy, spáleniny, nedostříknutí, propadliny, deformace, přetok) tvoří přibližně 85 % problémů. Vady související s materiálem (skvrny, křehkost, UV) tvoří přibližně 15 % a vyžadují odběr vzorků a revizi CoA.
Shrnutí
Veďte záznam vad indexovaný podle formy, čísla šarže a data. Porovnávejte jej s CoA pro danou šarži. Do tří měsíců bude tým kvality vědět, které vady jsou kontrolovatelné procesem a které vyžadují jednání s dodavatelem.