
Wytłaczanie profili z PolyAl: głowice, kalibracja i prędkość linii
Jak dostroić jednoślimakowe linie wytłaczające do produkcji desek tarasowych, ogrodzeń i profili technicznych z recyklowanego granulatu PolyAl.
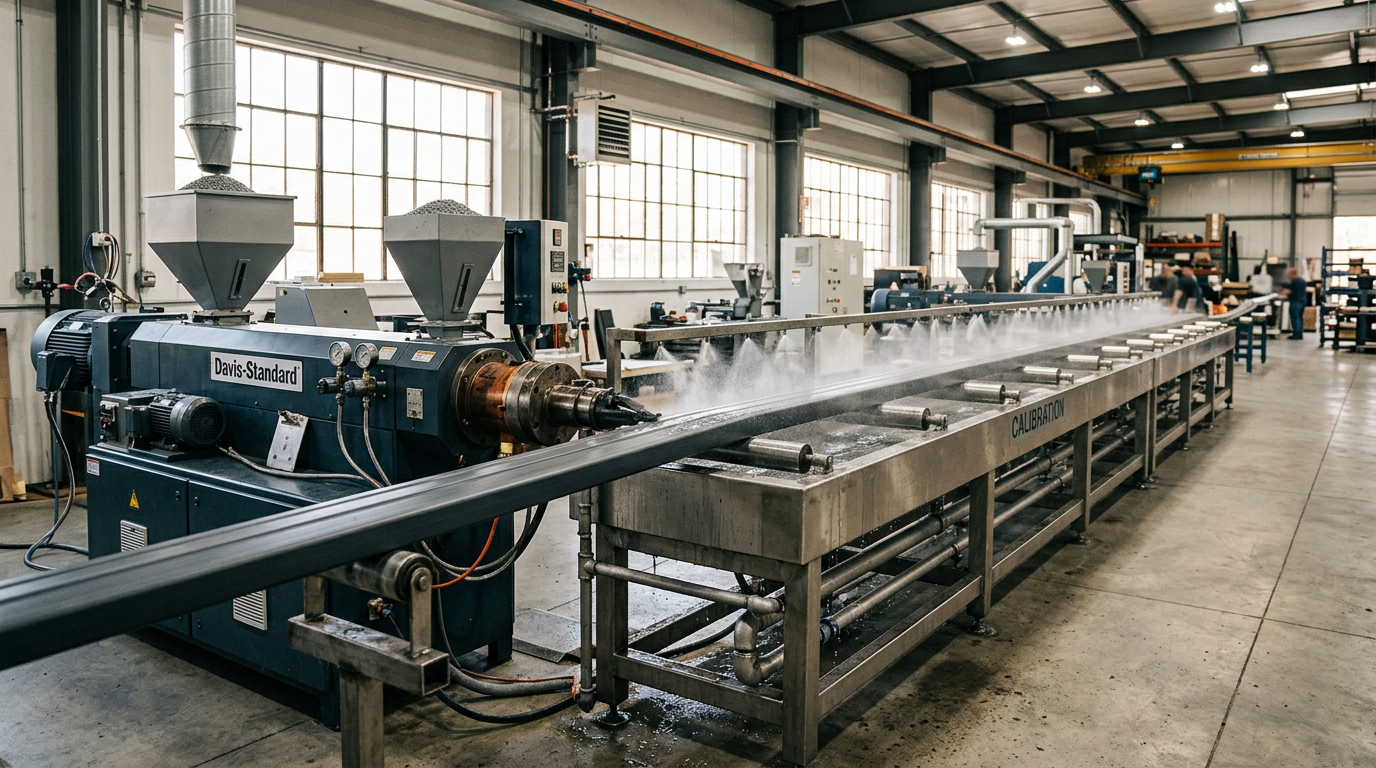
Wytłaczanie to najczęstsza droga przetwarzania granulatu PolyAl po formowaniu wtryskowym palet. Materiał wytłacza się bezproblemowo na standardowych jednoślimakowych liniach do HDPE, jednak dla osób rozpoczynających pracę z tym materiałem istotnych jest kilka szczegółów.
Konfiguracja linii
- Wytłaczarka: jednoślimakowa, L/D 28–32, ślimak barierowy lub z rowkowaną strefą zasilania z sekcją mieszającą, zestaw sit 60/80/120 mesh.
- Głowica: głowica płaska do arkuszy, głowica profilowa do desek tarasowych/okładzin/ogrodzeń. Zapewnij odpowiednio długi odcinek kalibrujący (≥ 10× grubość ścianki) dla stabilności wymiarowej.
- Kalibracja: stół kalibracyjny próżniowy z chłodzeniem wodnym. Stop napełniony aluminium chłodzi się o 10–15% szybciej niż dziewiczy HDPE — należy odpowiednio skalibrować.
- Odciąg: gąsienicowy z amortyzowanymi taśmami. PolyAl łatwiej się zarysowuje niż dziewiczy HDPE na pierwszych 2 m za kalibratorem.
Profil temperatur
Dla wytłaczarki 90 mm produkującej deskę tarasową 140 mm:
| Strefa | Temperatura |
|---|---|
| Zasilanie | 165 °C |
| Sprężanie | 185 °C |
| Dozowanie | 200 °C |
| Adapter | 210 °C |
| Głowica | 215 °C |
Utrzymuj temperaturę stopu poniżej 230 °C. Frakcja aluminium skutecznie odprowadza ciepło — można pracować o 5–10 °C chłodniej niż przy równoważnym HDPE.
Prędkości linii
Rzeczywiste średnie na skalibrowanych liniach:
- Deska tarasowa 140×25 mm: 1,6–2,2 m/min
- Słupek ogrodzeniowy 80×40 mm: 2,8–3,2 m/min
- Rura kablowa 40×40 mm: 4,5–5,5 m/min
Wykończenie powierzchni
Większość klientów zamawiających deski tarasowe preferuje wykończenie szczotkowane lub tłoczone. PolyAl doskonale przyjmuje walce tłoczące, a nakrapiane aluminium daje efekt premium przypominający kamień. Możliwa jest koekstruzja z cienką warstwą wierzchnią z dziewiczego HDPE dla w pełni jednolitego koloru.
Zużycie narzędzi
Zalecane chromowanie głowicy; należy liczyć się z 2–3-krotnie większym zużyciem zestawów sit w porównaniu z dziewiczym HDPE (wymiana co 800–1200 godzin zamiast 2000+).
Kontrola jakości
- Kontrola gęstości (metodą Archimedesa) co 2 h: cel 950–1050 kg/m³
- Kontrola stabilności wymiarowej po 24 h kondycjonowania
- Próba rozciągania (ISO 527) raz na zmianę na próbce z wytłaczarki
Podsumowanie
Średniej wielkości linia wytłaczająca, która dziś przetwarza HDPE, jutro może produkować deski tarasowe i ogrodzenia z PolyAl bez dodatkowych nakładów inwestycyjnych — poza nieco częstszą wymianą zestawów sit.