
Wtrysk z recyklowanego PolyAl: poradnik inżyniera procesu
Geometria ślimaka, temperatury cylindra, docisk, odpowietrzenie formy i docelowe czasy cyklu przy zastępowaniu dziewiczego HDPE granulatem PolyAl.
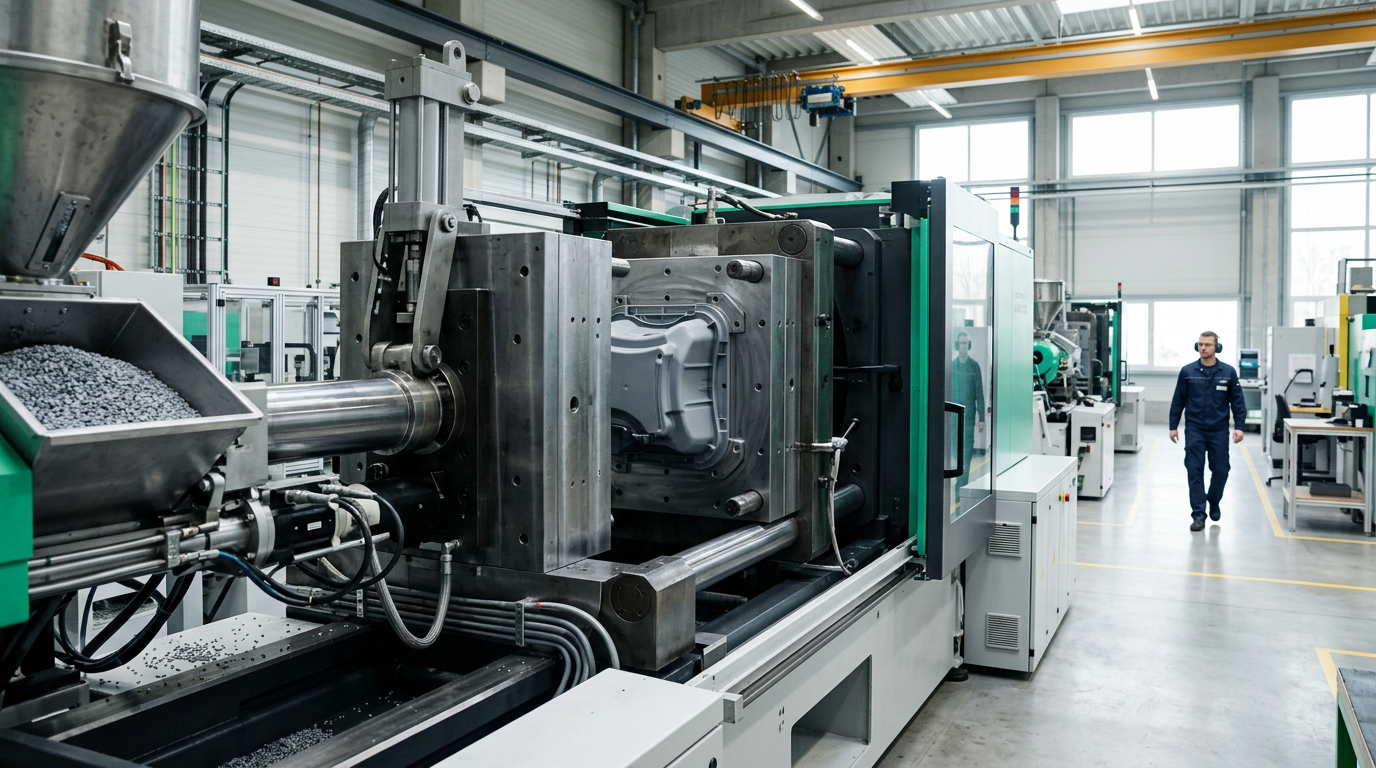
Przełączenie prasy wtryskowej z dziewiczego HDPE na certyfikowany ISCC PLUS granulat PolyAl rzadko sprowadza się do "wsyp i uruchom". Frakcja aluminium (zwykle 10–13% popiołu) oraz niewielka zawartość resztkowych włókien zmieniają reologię stopu, zachowanie ścierne, wymagania dotyczące odpowietrzenia oraz efekt kosmetyczny wyrobu. Ten artykuł podsumowuje doświadczenia inżynierów procesu z naszej sieci partnerskiej zebrane na ponad 200 wdrożeniach przemysłowych.
Materiał w skrócie
Granulat PolyAl produkowany zgodnie z UNE 53925:2026 zazwyczaj charakteryzuje się:
- MFI (190 °C / 2,16 kg): 2–4 g/10 min
- Gęstość: 950–1050 kg/m³
- Zawartość popiołu: do 13% (głównie metaliczne aluminium)
- Wilgotność (w dostawie): < 0,15%
- Temperatura mięknienia Vicata: 90–100 °C
- Moduł zginania: 220–520 MPa
Reologia jest porównywalna do wysokolepkiego gatunku HDPE do wytłaczania z rozdmuchem, z nieco wyższą wytrzymałością stopu ze względu na napełniacz w postaci płatków aluminium.
Suszenie
PolyAl dostarczany jest suchy w big-bagach 1000 kg z wykładziną PE. Jeśli worek był otwarty lub przechowywany w wilgotnym magazynie dłużej niż dwa tygodnie, przed przetwarzaniem należy suszyć w suszarce osuszaczowej w 70 °C przez 2 godziny. Wilgotny PolyAl daje srebrzyste smugi i drobne przecieki wokół stref bogatych w aluminium.
Ślimak i cylinder
- Geometria ślimaka: standardowy ślimak ogólnego przeznaczenia do PE, L/D 20:1–25:1, stopień sprężania 2,5:1–3:1
- Ochrona przed zużyciem: przy planowanym przerobie powyżej 500 t/rok na tej samej prasie warto zastosować cylinder bimetaliczny (Xaloy 800 lub odpowiednik) oraz azotowany lub pokryty węglikiem wolframu grzbiet ślimaka
- Zawór zwrotny: standardowy zawór kulowy jest wystarczający; sprawdza się też zawór pierścieniowy
Spodziewane zużycie jest porównywalne do przetwarzania PP napełnionego 30% talku — możliwe do opanowania, ale nie zerowe.
Profil temperatur
Typowy czterostrefowy profil dla ślimaka 25 mm przetwarzającego PolyAl:
| Strefa | Temperatura |
|---|---|
| Gardziel zasypowa | 40 °C |
| Strefa 1 | 180 °C |
| Strefa 2 | 200 °C |
| Strefa 3 | 215 °C |
| Dysza | 220 °C |
Utrzymuj temperaturę stopu poniżej 240 °C, aby uniknąć przypalania resztkowych włókien papierowych. Nie pozostawiaj maszyny w stanie bezczynności powyżej 230 °C z materiałem w cylindrze przez dłużej niż 5 minut.
Projekt formy i odpowietrzenie
- Odpowietrzniki: głębokość odpowietrzenia 0,04 mm (wobec 0,025 mm dla HDPE).
- Wloty: preferowane wloty wachlarzowe lub tunelowe (submarine) z minimalną długością lądowania 1 mm. Wloty punktowe działają, ale pozostawiają widoczne ślady.
- Polerowanie: wykończenia SPI A2 są osiągalne, ale plamki aluminium będą widoczne. Do elementów estetycznych wybierz teksturę VDI 30+.
Docisk i chłodzenie
- Prędkość wtrysku: 60–80 mm/s dla elementów ogólnego przeznaczenia.
- Docisk: 50–70% ciśnienia wtrysku przez 3–6 s dla ścianek o grubości 3–5 mm.
- Czas chłodzenia: planuj +10% w stosunku do dziewiczego HDPE.
Punkty odniesienia czasu cyklu
- Paleta euro (1200×800, ~25 kg): 90–110 s na prasie 1500 t
- Skrzynia sztaplowana (60 L): 45 s na prasie 600 t
- Noga do ławki (3 kg): 35 s na prasie 250 t
Estetyka
PolyAl daje charakterystyczny ciemnoszary do antracytowego kolor z metalicznymi plamkami. Do jednolitej czerni dodaj 1–2% czarnego koncentratu barwiącego. Jaśniejsze kolory wymagają 4–6% dozowania i nadal będą pokazywać drobiny — to uczciwe oznaczenie "zawartości z recyklingu", które świadomi ESG kupujący aktywnie preferują.
Typowe wady i sposoby naprawy
- Srebrzyste smugi → susz 2 h w 70 °C
- Ślady przypalenia przy wlocie → zmniejsz prędkość wtrysku i dodaj odpowietrznik
- Niedolewy → +5 °C temperatury stopu, +10% ciśnienia
- Odkształcenia (warpage) płaskich elementów → zbalansuj chłodzenie między połówkami formy
- Nadmierny wypływ (flash) → sprawdź linię podziału; zwykle to realny problem mechaniczny
Podsumowanie
PolyAl jest materiałem wtryskowym, który dobrze się zachowuje po odpowiednim ustawieniu parametrów. Zaplanuj pół dnia na dostrojenie pierwszej partii; kolejne przebiegi są już rutynowe.