
Rozwiązywanie problemów z wadami elementów z PolyAl: przewodnik terenowy inżyniera jakości
Wizualna identyfikacja typowych wad elementów z PolyAl formowanych wtryskowo i wytłaczanych, ich przyczyny źródłowe oraz działania naprawcze.
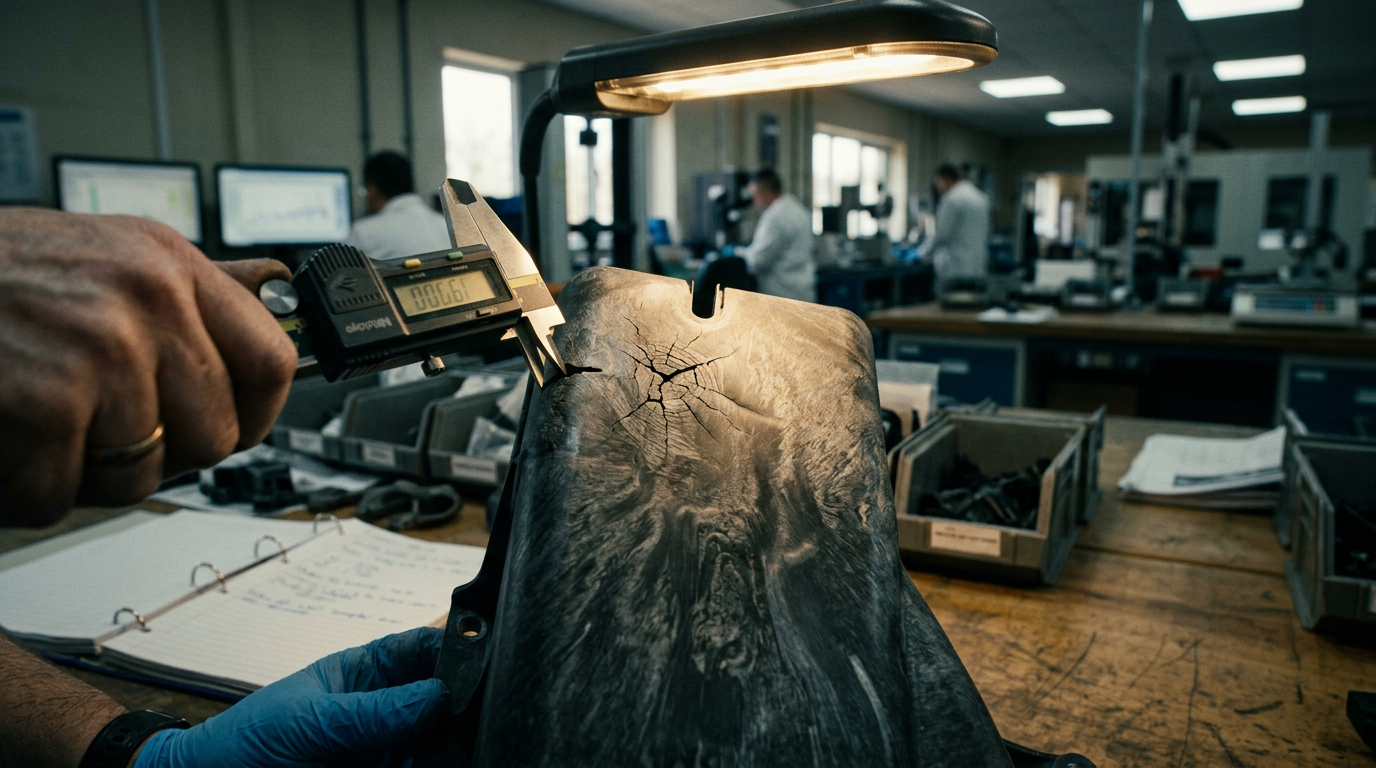
Zespoły jakości, które dopiero zaczynają pracę z PolyAl, często błędnie diagnozują wady jako problemy materiałowe, podczas gdy przyczyna źródłowa leży w procesie lub projekcie. Ten przewodnik terenowy omawia dziesięć najczęstszych wad wizualnych, ich przyczyny źródłowe oraz najszybsze sposoby ich usunięcia.
1. Srebrne smugi (promieniste srebrne linie od wlewu)
- Przyczyna: wilgoć w pellecie
- Rozwiązanie: susz 2 godz. w 70°C; sprawdź wilgotność w magazynie
2. Ślady przypalenia (brązowe przebarwienia przy wlewie lub odpowietrzeniach formy)
- Przyczyna: uwięziony pęcherzyk powietrza zapalający się przy dużej prędkości wtrysku
- Rozwiązanie: zmniejsz prędkość wtrysku pod koniec napełniania; pogłęb odpowietrzenia do 0,04 mm; sprawdź temperaturę stopu
3. Niedolewy
- Przyczyna: zbyt niska temperatura stopu, zbyt niskie ciśnienie wtrysku lub zbyt mały wlew
- Rozwiązanie: +5°C temperatury stopu, +10% ciśnienia, ponownie sprawdź wymiary wlewu
4. Zapadnięcia na grubych ściankach
- Przyczyna: zbyt niskie ciśnienie docisku lub zbyt krótki czas docisku
- Rozwiązanie: +1 s czasu docisku, +10% ciśnienia docisku, przeprojektuj żebro (maks. 60% grubości ścianki)
5. Odkształcenie na płaskich elementach
- Przyczyna: nierównomierne chłodzenie między połówkami formy
- Rozwiązanie: zbalansuj kanały chłodzące; rozważ wkładki z brązu berylowego w strefach gorących
6. Nadmierny wypływ (na linii podziału)
- Przyczyna: wysokie ciśnienie wtrysku, zużycie formy lub zbyt mała siła docisku
- Rozwiązanie: sprawdź tonaż docisku, skontroluj linię podziału, zmniejsz ciśnienie o 5%
7. Ciemne plamki widoczne w elemencie
- Przyczyna: zdegradowany materiał z poprzedniego przebiegu lub zanieczyszczenie
- Rozwiązanie: przeczyść czystym HDPE; sprawdź czystość zasobnika; skontroluj pakiet sit
8. Ślady zaciągnięcia na profilu wytłaczanym
- Przyczyna: aglomeraty aluminium ścierane w kalibratorze
- Rozwiązanie: zwiększ gęstość siatki filtracyjnej stopu; obniż temperaturę stopu o 5°C
9. Kruche pęknięcie pod obciążeniem udarowym
- Przyczyna: projekt z ostrymi narożami wewnętrznymi lub zbyt cienki element (< 3 mm)
- Rozwiązanie: zaokrąglij narożniki promieniem ≥ 2 mm; zwiększ grubość ścianki; wybierz gatunek PolyAl o wyższej udarności
10. Pękanie pod wpływem UV po 12+ miesiącach na zewnątrz
- Przyczyna: niewystarczający pakiet stabilizatorów UV
- Rozwiązanie: przeformułuj z HALS 0,3% + absorber UV 0,2% + sadza 1,5%
Kiedy podejrzewać materiał, a kiedy proces
Wady związane z procesem (srebrne smugi, przypalenia, niedolewy, zapadnięcia, odkształcenia, wypływ) stanowią ~85% problemów. Wady związane z materiałem (plamki, kruchość, UV) stanowią ~15% i wymagają pobrania próbek oraz przeglądu certyfikatu CoA.
Podsumowanie
Prowadź dziennik wad indeksowany według formy, numeru partii i daty. Zestawiaj go z certyfikatem CoA dla danej partii. W ciągu trzech miesięcy zespół jakości będzie wiedział, które wady można kontrolować procesowo, a które wymagają rozmowy z dostawcą.