
Extrudarea profilelor cu PolyAl: filiere, calibrare și viteza liniei
Cum se reglează liniile de extrudare cu monomelc pentru decking, gard și profile tehnice folosind peleți PolyAl reciclați.
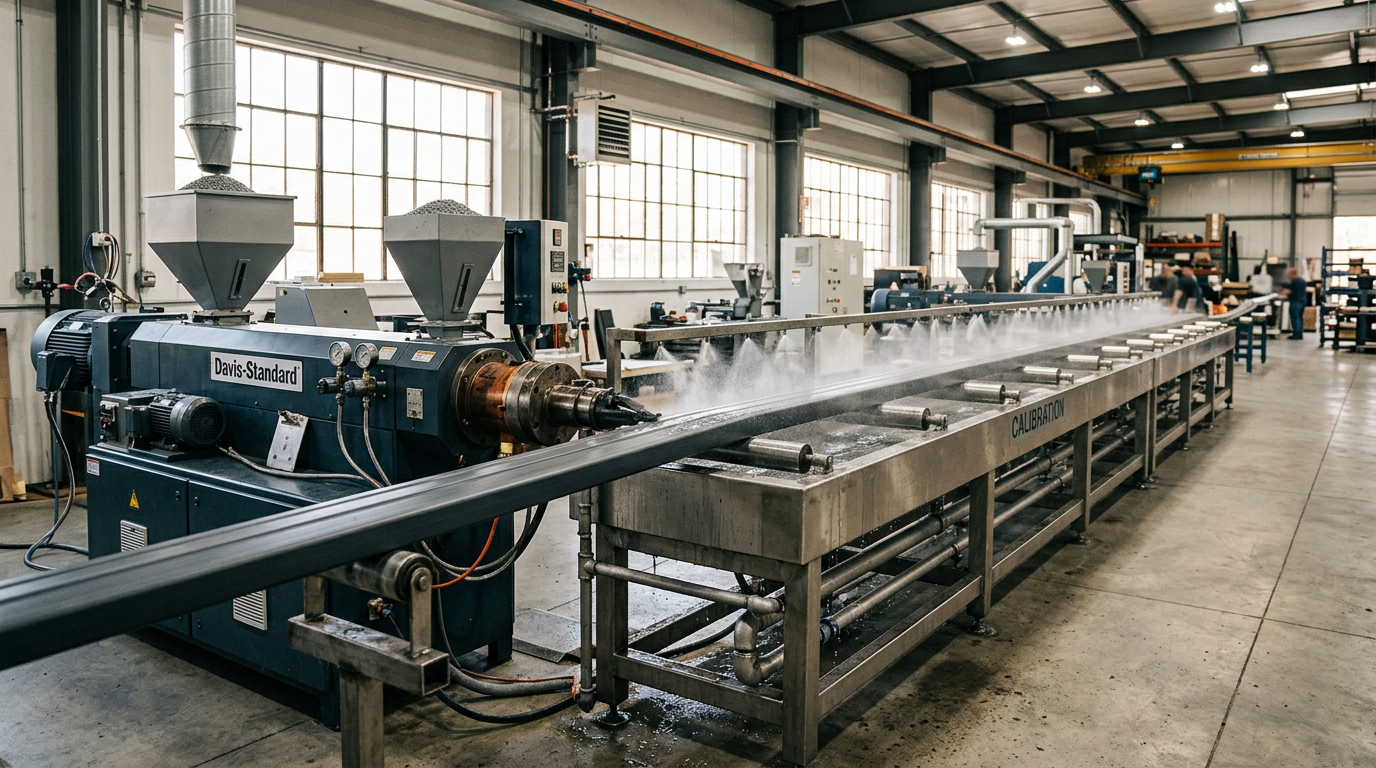
Extrudarea este cea mai comună cale de transformare a peleților PolyAl după injecția de paleți. Materialul se extrudează curat pe linii standard de HDPE cu monomelc, dar câteva detalii contează pentru utilizatorii la prima experiență.
Configurația liniei
- Extruder: monomelc, L/D 28–32, melc de tip barieră sau cu alimentare canelată, cu secțiune de amestecare; pachet de site 60/80/120 mesh.
- Filieră: plată pentru foi, profilată pentru decking/placări/gard. Asigurați o lungime generoasă a zonei de așezare (≥ 10× grosimea peretelui) pentru stabilitate dimensională.
- Calibrare: masă de calibrare cu vid și răcire cu apă. Topitura încărcată cu aluminiu se răcește cu 10–15% mai rapid decât HDPE virgin — calibrați corespunzător.
- Tragere: șenile căptușite. PolyAl se marchează mai ușor decât HDPE virgin în primii 2 m după calibrator.
Profil de temperatură
Pentru un extruder de 90 mm care produce o placă de decking de 140 mm:
| Zonă | Temperatură |
|---|---|
| Alimentare | 165 °C |
| Compresie | 185 °C |
| Dozare | 200 °C |
| Adaptor | 210 °C |
| Filieră | 215 °C |
Mențineți topitura sub 230 °C. Fracția de aluminiu radiază căldura eficient — puteți lucra cu 5–10 °C mai rece decât HDPE echivalent.
Viteze de linie
Medii reale pe linii calibrate:
- Placă decking 140×25 mm: 1,6–2,2 m/min
- Stâlp de gard 80×40 mm: 2,8–3,2 m/min
- Tub pentru cabluri 40×40 mm: 4,5–5,5 m/min
Finisaj de suprafață
Majoritatea clienților de decking preferă un finisaj periat sau gofrat. PolyAl preia excelent role de gofrare, iar aluminiul punctat dă o senzație de suprafață premium „asemănătoare pietrei”. Coextrudarea cu un strat subțire de HDPE virgin este posibilă pentru o culoare complet uniformă.
Uzura sculelor
Se recomandă cromarea filierei; estimați o uzură de 2–3 ori mai mare decât la HDPE virgin la pachetele de site (înlocuire la fiecare 800–1200 ore în loc de 2000+).
Controlul calității
- Verificați densitatea (Arhimede) la fiecare 2 h: țintă 950–1050 kg/m³
- Verificați stabilitatea dimensională după 24 h de condiționare
- Test de tracțiune (ISO 527) o dată pe schimb, pe o epruvetă extrudată
Concluzie
O linie de extrudare de gamă medie care rulează HDPE astăzi poate produce mâine decking și gard din PolyAl fără nicio investiție de capital în plus, în afara unui program ușor mai agresiv de înlocuire a sitelor.