
Injecție cu PolyAl reciclat: ghidul practic al inginerului de proces
Geometria melcului, temperaturile cilindrului, presiunea de menținere, ventilația matriței și timpii de ciclu vizați la trecerea de la HDPE virgin la peleții PolyAl.
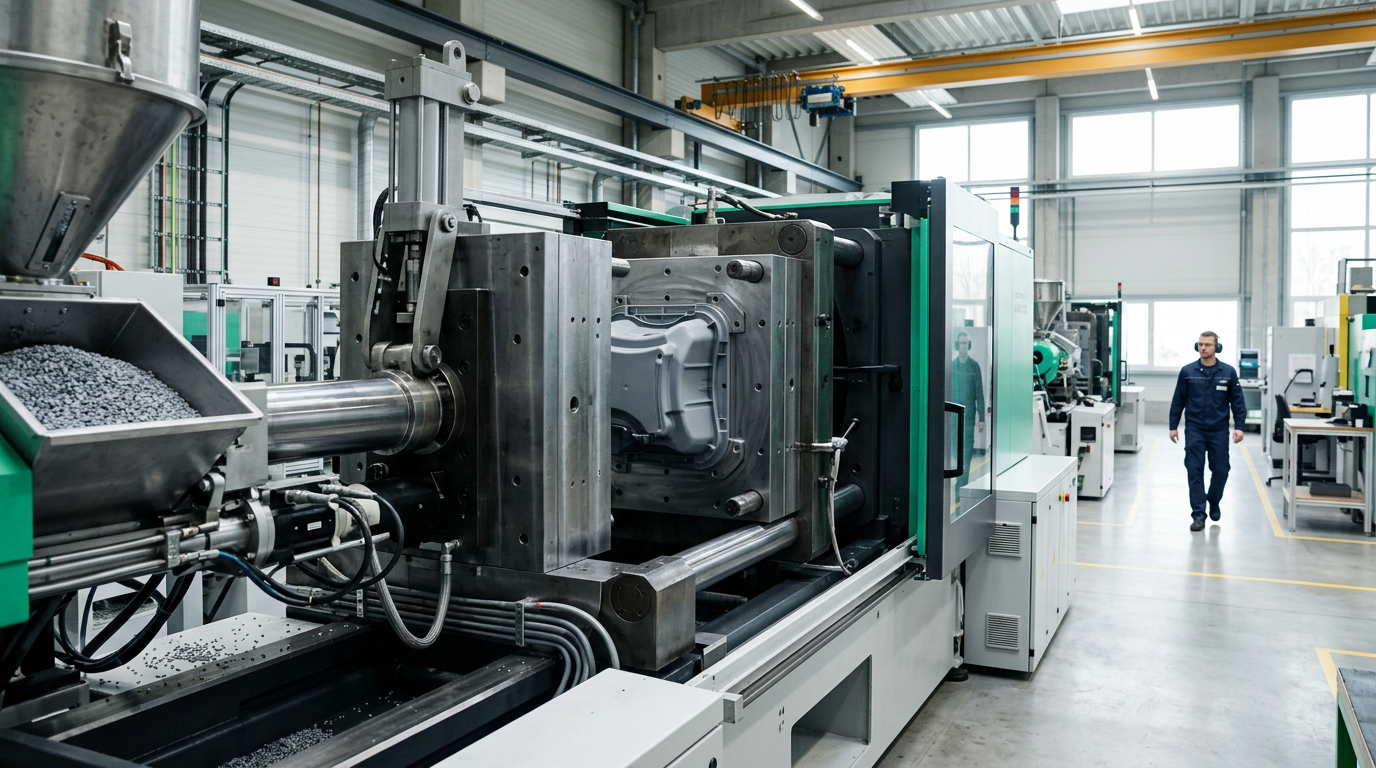
Trecerea unei prese de injecție de la HDPE virgin la peleți PolyAl rareori înseamnă doar „încarci și pornești”. Fracția de aluminiu (de regulă 10–13% cenușă) și conținutul rezidual mic de fibră modifică reologia topiturii, comportamentul abraziv, cerințele de ventilație și aspectul estetic. Acest articol sintetizează ce au învățat inginerii de proces din rețeaua noastră de parteneri în peste 200 de instalații industriale.
Materialul pe scurt
Peleții PolyAl produși conform UNE 53925:2026 prezintă de regulă:
- MFI (190 °C / 2,16 kg): 2–4 g/10 min
- Densitate: 950–1050 kg/m³
- Conținut de cenușă: până la 13% (în mare parte aluminiu metalic)
- Umiditate (la livrare): < 0,15%
- Punct de înmuiere Vicat: 90–100 °C
- Modul de flexiune: 220–520 MPa
Reologia este comparabilă cu un HDPE de suflare cu vâscozitate ridicată, cu o rezistență a topiturii ușor mai mare datorită plăcuțelor de aluminiu care acționează ca umplutură.
Uscare
PolyAl este livrat uscat în big-baguri de 1000 kg cu căptușeală de PE. Dacă sacul a fost deschis sau depozitat într-un depozit umed mai mult de două săptămâni, uscați 2 ore la 70 °C într-un uscător cu desicant înainte de procesare. PolyAl-ul umed produce dungi argintii și mici găurele de ac în jurul zonelor bogate în aluminiu.
Melc și cilindru
- Geometria melcului: melc PE standard de uz general, L/D 20:1–25:1, raport de compresie 2,5:1–3:1
- Protecție la uzură: specificați un cilindru bimetalic (Xaloy 800 sau echivalent) și un melc nitrurat sau acoperit cu carbură de tungsten dacă intenționați să procesați peste 500 t/an pe aceeași presă
- Supapă de reținere: un ventil cu bilă standard este suficient; funcționează și cel cu inel
Uzura estimată este comparabilă cu procesarea unui PP încărcat cu 30% talc — gestionabilă, dar nu nulă.
Profil de temperatură
Un profil tipic pe patru zone pentru un melc de 25 mm care procesează PolyAl:
| Zonă | Temperatură |
|---|---|
| Gât de alimentare | 40 °C |
| Zona 1 | 180 °C |
| Zona 2 | 200 °C |
| Zona 3 | 215 °C |
| Duză | 220 °C |
Mențineți topitura sub 240 °C pentru a evita arderea fibrei reziduale de hârtie. Nu lăsați mașina în așteptare peste 230 °C cu material în cilindru mai mult de 5 minute.
Proiectarea matriței și ventilația
- Ventilație: adâncime de ventilație 0,04 mm (față de 0,025 mm la HDPE).
- Puncte de injecție: preferați intrări de tip evantai sau submarine, cu o zonă de așezare minimă de 1 mm. Punctele de injecție punctiforme funcționează, dar lasă mici urme vizibile.
- Lustruire: finisajele SPI A2 sunt realizabile, dar punctele de aluminiu rămân vizibile. Pentru piese estetice, alegeți o textură VDI 30+.
Presiune de menținere și răcire
- Viteza de injecție: 60–80 mm/s pentru piese de uz general.
- Presiunea de menținere: 50–70% din presiunea de injecție timp de 3–6 s pentru pereți de 3–5 mm.
- Timp de răcire: estimați +10% față de HDPE virgin.
Repere ale timpului de ciclu
- Palet Euro (1200×800, ~25 kg): 90–110 s pe o presă de 1500 t
- Ladă stivuibilă (60 L): 45 s pe o presă de 600 t
- Picior de bancă (3 kg): 35 s pe o presă de 250 t
Estetică
PolyAl produce o culoare caracteristică gri antracit până la gri închis, cu puncte metalice. Pentru negru uniform, adăugați 1–2% masterbatch negru. Culorile mai deschise necesită o încărcare de 4–6% și tot vor arăta puncte — acesta este un semnal onest de „conținut reciclat”, pe care cumpărătorii preocupați de ESG îl caută activ.
Defecte comune și remedii
- Dungi argintii → uscare 2 h la 70 °C
- Urme de ardere la punctul de injecție → reduceți viteza de injecție și adăugați o ventilație
- Umplere incompletă → +5 °C pe topitură, +10% presiune
- Deformare (warp) pe piese plate → echilibrați răcirea între jumătățile matriței
- Bavură excesivă → verificați linia de separație; de obicei este o problemă mecanică reală
Concluzie
PolyAl este un material de injecție previzibil odată reglat corect. Alocați o jumătate de zi pentru punerea la punct a primului lot; producțiile ulterioare devin de rutină.