
Depanarea defectelor la piesele din PolyAl: ghidul practic al inginerului de calitate
Identificarea vizuală a defectelor comune la piesele din PolyAl turnate prin injecție și extrudate, cauzele principale și acțiunile corective.
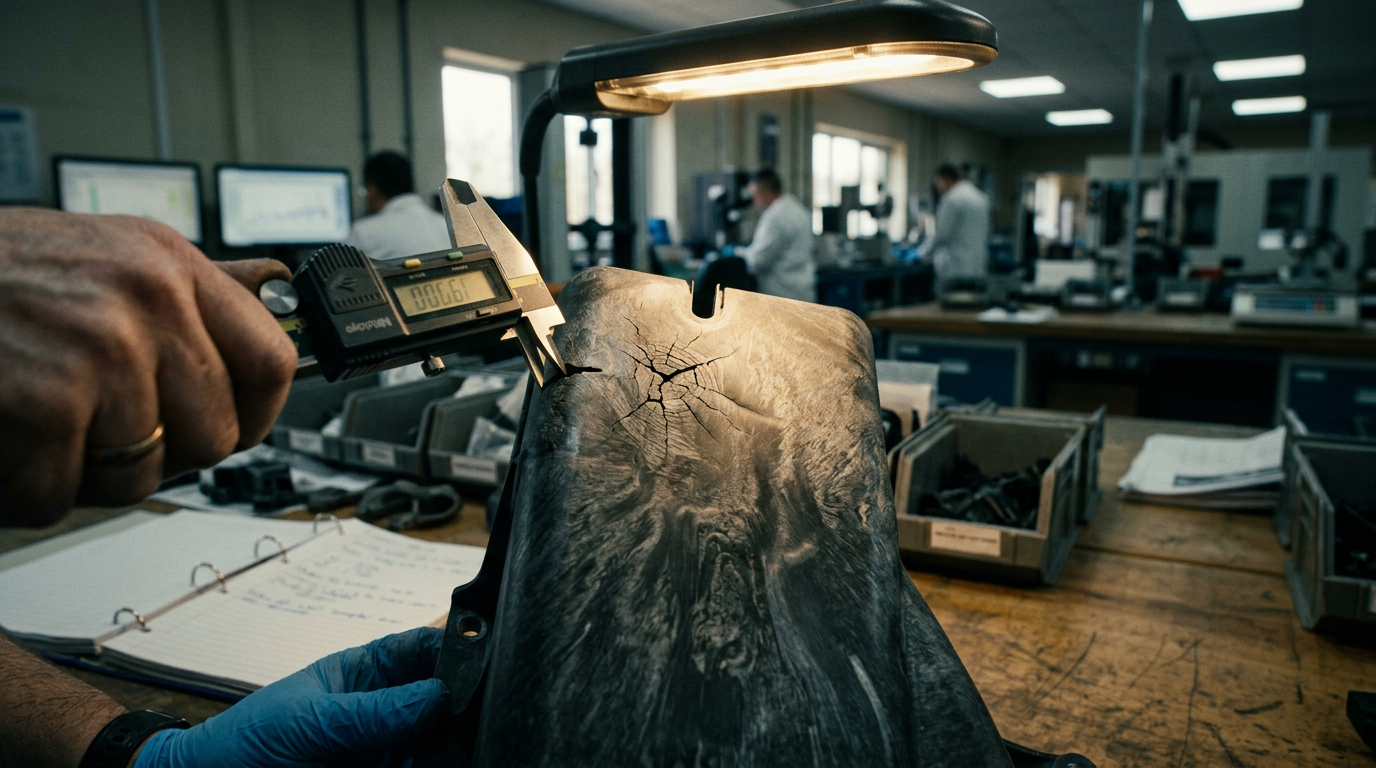
Echipele de calitate noi în lucrul cu PolyAl diagnostichează adesea greșit defectele ca fiind probleme de material, când cauza reală este de proces sau de design. Acest ghid practic trece în revistă cele mai comune zece defecte vizuale, cauzele lor principale și cele mai rapide remedii.
1. Dungi argintii (linii argintii radiale de la punctul de injecție)
- Cauză: umiditate în pelete
- Remediu: uscare 2 h la 70 °C; verificați umiditatea de depozitare
2. Urme de ardere (decolorare maro la punctul de injecție sau la aerisirile matriței)
- Cauză: aer captiv care se aprinde la viteză mare de injecție
- Remediu: reduceți viteza de injecție la finalul umplerii; adânciți aerisirile la 0,04 mm; verificați temperatura topiturii
3. Umplere incompletă
- Cauză: temperatură insuficientă a topiturii, presiune de injecție scăzută sau punct de injecție prea mic
- Remediu: +5 °C la topitură, +10% presiune, verificați din nou dimensiunile punctului de injecție
4. Retasuri pe pereții groși
- Cauză: presiune sau timp de menținere insuficiente
- Remediu: +1 s timp de menținere, +10% presiune de menținere, reproiectați nervura (max. 60% din grosimea peretelui)
5. Deformare (warpage) la piesele plate
- Cauză: răcire diferențiată între jumătățile matriței
- Remediu: echilibrați canalele de răcire; luați în considerare inserții din cupru-beriliu în zonele fierbinți
6. Bavuri excesive (scurgere pe linia de separație)
- Cauză: presiune de injecție ridicată, uzura matriței sau forță de închidere insuficientă
- Remediu: verificați tonajul de închidere, inspectați linia de separație, reduceți presiunea cu 5%
7. Pete întunecate vizibile pe piesă
- Cauză: material degradat de la o rulare anterioară sau contaminare
- Remediu: purjați cu HDPE virgin; verificați curățenia buncărului; verificați pachetul de site
8. Urme de tragere pe profilul extrudat
- Cauză: aglomerate de aluminiu răzuite la calibrator
- Remediu: măriți sita de filtrare a topiturii; reduceți temperatura topiturii cu 5 °C
9. Rupere fragilă la impact
- Cauză: design cu colțuri interioare ascuțite sau piesă prea subțire (< 3 mm)
- Remediu: rotunjiți colțurile cu rază ≥ 2 mm; măriți grosimea peretelui; specificați un grad de PolyAl cu tenacitate mai mare
10. Fisurare UV după 12+ luni în exterior
- Cauză: pachet insuficient de stabilizatori UV
- Remediu: reformulați cu HALS 0,3% + absorbant UV 0,2% + negru de fum 1,5%
Când să suspectați materialul versus procesul
Defectele legate de proces (dungi argintii, ardere, umplere incompletă, retasuri, deformare, bavuri) reprezintă ~85% din probleme. Problemele legate de material (pete, fragilitate, UV) reprezintă ~15% și necesită eșantionare și revizuirea CoA.
Concluzie
Țineți un jurnal al defectelor indexat după matriță, numărul lotului și dată. Corelați cu CoA-ul per lot. În trei luni, o echipă de calitate va ști care defecte sunt controlabile prin proces și care necesită o discuție cu furnizorul.