Recycelte Werkstoffe·8 Min Lesezeit·
Profilextrusion mit PolyAl: Werkzeuge, Kalibrierung und Liniengeschwindigkeit
Einrichtung von Einschneckenextrusion für Terrassendielen, Zäune und technische Profile aus recycelten PolyAl-Granulaten.
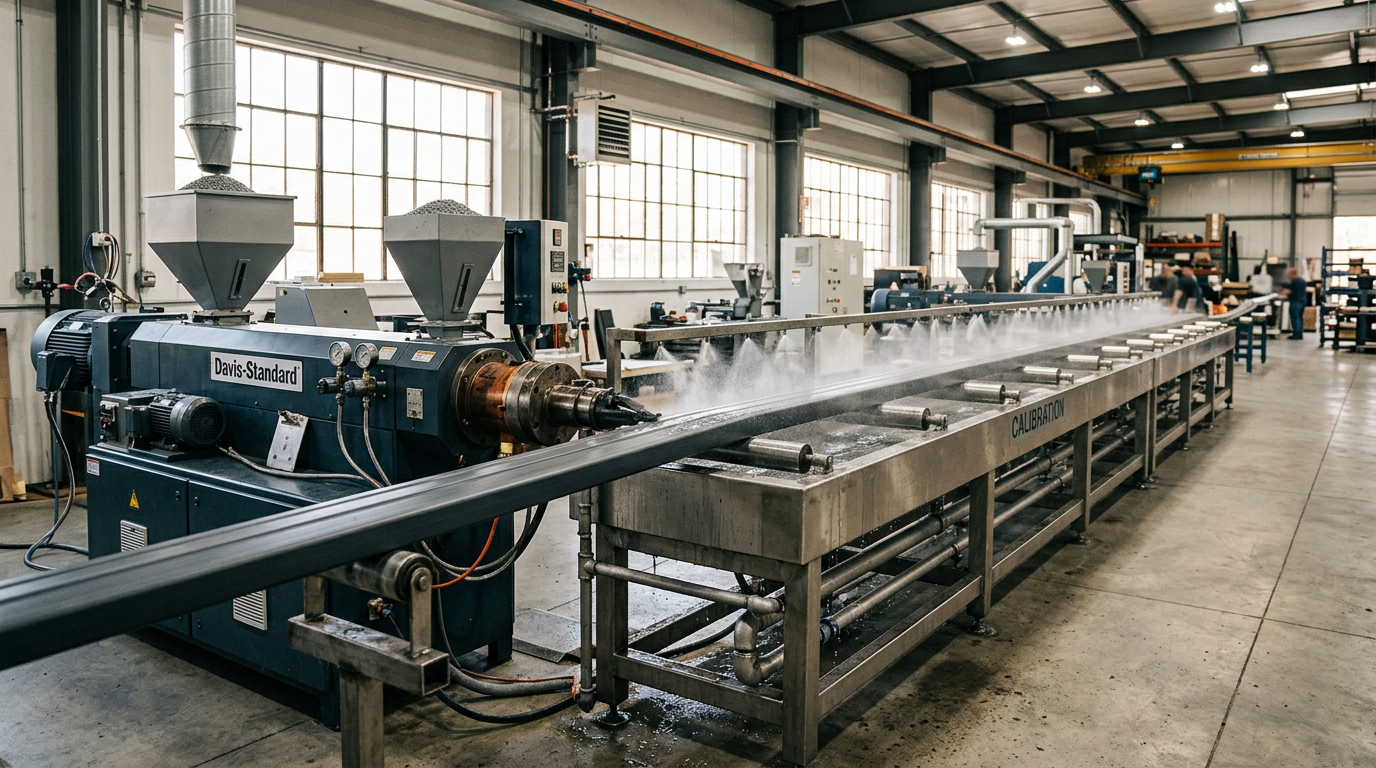
Extrusion ist nach Palettenspritzguss die zweithäufigste Route. Das Material läuft sauber auf Standard-HDPE-Linien.
Linie
- Einschnecke L/D 28–32, Barriere-/Nutbuchseschnecke, Siebpaket 60/80/120
- Flachdüse für Bahnen, Profildüse für Terrassen/Zäune. Steg ≥ 10× Wand
- Vakuumkalibrierung mit Wasser. PolyAl kühlt 10–15 % schneller
- Raupenabzug, gepolstert
Temperaturen (Extruder 90 mm, Diele 140 mm)
| Zone | T |
|---|---|
| Einzug | 165 °C |
| Kompr. | 185 °C |
| Dosier. | 200 °C |
| Adapter | 210 °C |
| Düse | 215 °C |
Max 230 °C.
Geschwindigkeit
- Diele 140×25: 1,6–2,2 m/min
- Pfosten 80×40: 2,8–3,2 m/min
- Kanal 40×40: 4,5–5,5 m/min
Oberfläche
Prägung/Bürstung hebt den steinartigen Aluminium-Look hervor (Premium-Optik).
Verschleiß
Verchromte Düse; Siebpakete alle 800–1200 h.
Eine mittelgroße HDPE-Linie extrudiert PolyAl ohne nennenswerte Investition.