Recycelte Werkstoffe·9 Min Lesezeit·
Spritzguss mit recyceltem PolyAl: Praxisleitfaden für Verfahrensingenieure
Schneckengeometrie, Temperaturen, Nachdruck, Werkzeugentlüftung und Zykluszeiten beim Wechsel von Neuware-HDPE auf PolyAl.
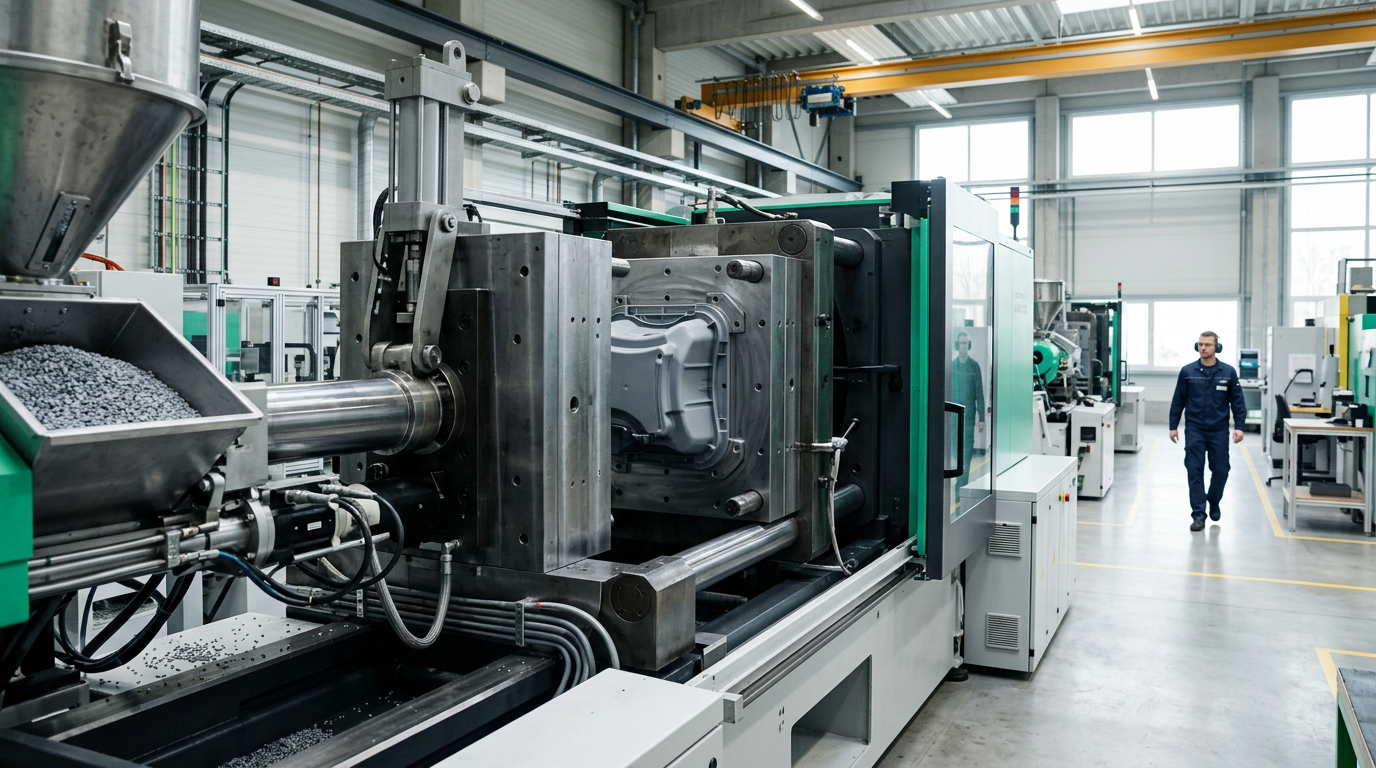
Eine Spritzmaschine von Neuware-HDPE auf ISCC PLUS-zertifizierte PolyAl-Granulate umzustellen ist selten reines „Drop-in". Der Aluminiumanteil (10–13 % Asche) ändert Rheologie, Entlüftung und Optik.
Material kompakt
- MFI: 2–4 g/10 min
- Dichte: 950–1050 kg/m³
- Asche: bis 13 %
- Feuchte: < 0,15 %
- Vicat: 90–100 °C
- Biegemodul: 220–520 MPa
Trocknung
Geöffneter Sack > 2 Wochen → 2 h bei 70 °C trocknen.
Schnecke & Zylinder
- PE-Standardschnecke L/D 20–25, Kompression 2,5–3:1
- Bimetall-Zylinder (Xaloy 800) ab 500 t/Jahr
Temperaturprofil
| Zone | T° |
|---|---|
| Einzug | 40 °C |
| Z1 | 180 °C |
| Z2 | 200 °C |
| Z3 | 215 °C |
| Düse | 220 °C |
Max. 240 °C.
Werkzeug
- Entlüftung 0,04 mm
- Fan/U-Boot-Anguss, Steg ≥ 1 mm
- VDI-30+ Textur
Nachdruck & Kühlung
- 60–80 mm/s
- Nachdruck 50–70 %, 3–6 s
- Kühlzeit +10 % ggü. Neuware-HDPE
Zykluszeiten
- Euro-Palette (~25 kg): 90–110 s auf 1500 t
- 60-L-Kiste: 45 s auf 600 t
Häufige Fehler
- Silberschlieren → 2 h bei 70 °C trocknen
- Brandstellen → Geschwindigkeit/Entlüftung
- Unterfüllung → +5 °C, +10 % Druck
- Verzug → Kühlung balancieren
Ein halber Tag Einrichtung — danach ist PolyAl ein Granulat wie jedes andere.