
Spuitgieten met gerecycled PolyAl: het draaiboek van een procesingenieur
Schroefgeometrie, cilindertemperaturen, nadruk, matrijsontluchting en cyclustijddoelen bij het verwerken van PolyAl-granulaat in plaats van virgin HDPE.
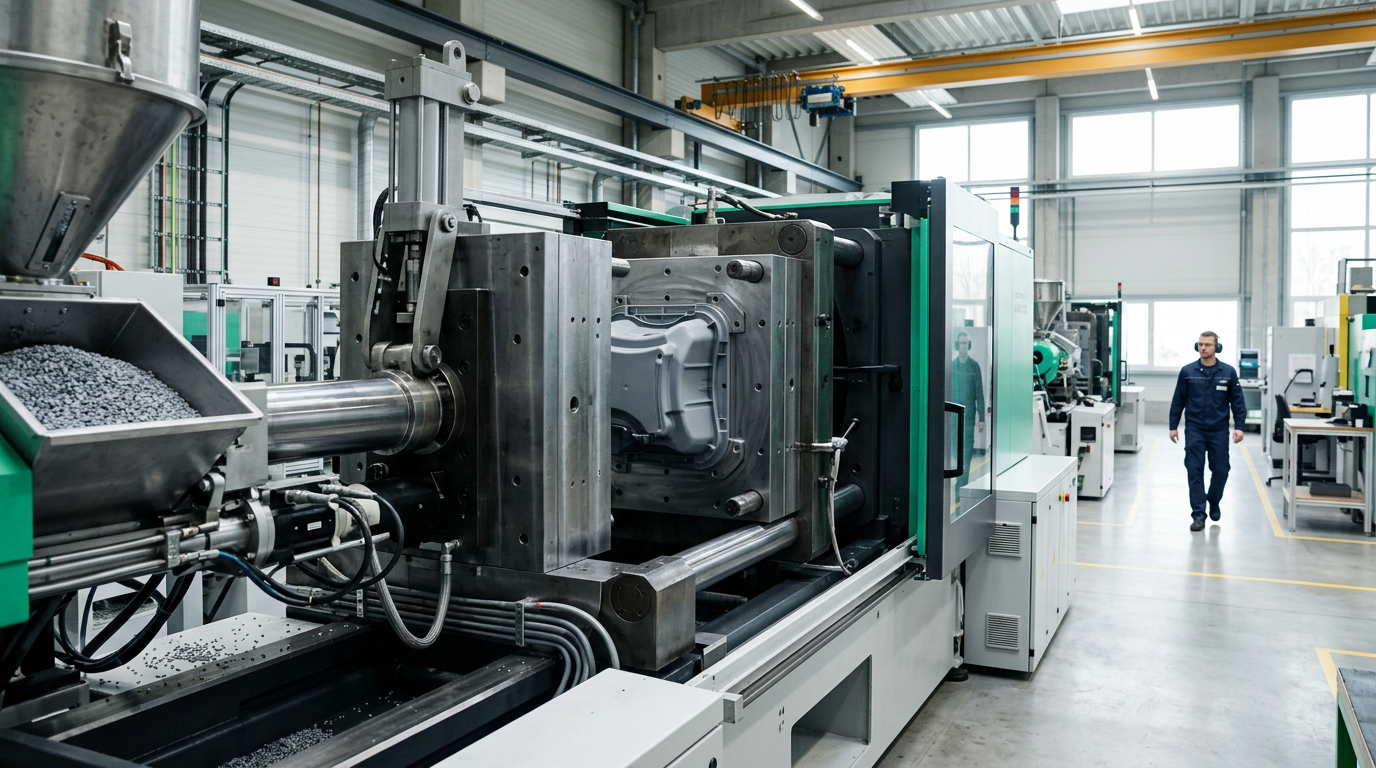
Een spuitgietpers omschakelen van virgin HDPE naar ISCC PLUS-gecertificeerd PolyAl-granulaat is zelden een kwestie van "gewoon inladen en draaien". De aluminiumfractie (doorgaans 10–13% as) en het kleine restgehalte aan vezels veranderen de smeltreologie, het slijtagegedrag, de ontluchtingsvereisten en het cosmetische resultaat. Dit artikel vat samen wat procesingenieurs in ons partnernetwerk hebben geleerd op meer dan 200 industriële opstellingen.
Materiaal in het kort
PolyAl-granulaat geproduceerd volgens UNE 53925:2026 vertoont doorgaans:
- MFI (190 °C / 2,16 kg): 2–4 g/10 min
- Dichtheid: 950–1050 kg/m³
- Asgehalte: tot 13 % (voornamelijk metallisch aluminium)
- Vocht (zoals geleverd): < 0,15 %
- Vicat-verwekingspunt: 90–100 °C
- Buigmodulus: 220–520 MPa
De reologie is vergelijkbaar met een hoogviskeuze HDPE-blaasgieten-kwaliteit, met een iets hogere smeltsterkte door de aluminium plaatjesvulling.
Drogen
PolyAl wordt droog geleverd in big bags van 1000 kg met PE-liner. Als de zak is geopend of langer dan twee weken in een vochtig magazijn is opgeslagen, droog dan bij 70 °C gedurende 2 uur in een droogdroger met droogmiddel voordat u verwerkt. Nat PolyAl geeft zilverstrepen en kleine speldenprikgaatjes rond aluminiumrijke zones.
Schroef en cilinder
- Schroefgeometrie: standaard PE-universeleschroef, L/D 20:1 tot 25:1, compressieverhouding 2,5:1 tot 3:1
- Slijtagebescherming: specificeer een bimetalen cilinder (Xaloy 800 of gelijkwaardig) en een genitreerde of met wolfraamcarbide beklede schroefflank als u van plan bent meer dan 500 t/jaar op dezelfde pers te verwerken
- Terugslagklep: een standaard kogelklep volstaat; een ringklep werkt ook
De verwachte slijtage is vergelijkbaar met het verwerken van PP met 30 % talkvulling — beheersbaar, maar niet nul.
Temperatuurprofiel
Een typisch viervoudig zoneprofiel voor een schroef van 25 mm bij verwerking van PolyAl:
| Zone | Temperatuur |
|---|---|
| Voedingszone | 40 °C |
| Zone 1 | 180 °C |
| Zone 2 | 200 °C |
| Zone 3 | 215 °C |
| Spuitmond | 220 °C |
Houd de smelt onder 240 °C om verbranding van resterende papiervezels te voorkomen. Laat de machine niet langer dan 5 minuten boven 230 °C stationair draaien met materiaal in de cilinder.
Matrijsontwerp en ontluchting
- Ontluchting: open de ontluchtingsdiepte tot 0,04 mm (versus 0,025 mm voor HDPE).
- Aanspuitpunten: geef de voorkeur aan waaier- of onderwateraanspuitpunten met een minimale landlengte van 1 mm. Puntaanspuitpunten werken ook, maar geven kleine zichtbare sporen.
- Polijsting: SPI A2-afwerkingen zijn haalbaar, maar de aluminiumspikkels blijven zichtbaar. Kies voor esthetische onderdelen een VDI 30+-textuur.
Nadruk en koeling
- Inspuitsnelheid: 60–80 mm/s voor algemene onderdelen.
- Nadruk: 50–70 % van de inspuitdruk gedurende 3–6 s bij onderdelen met een wanddikte van 3–5 mm.
- Koeltijd: reken op +10 % ten opzichte van virgin HDPE.
Richtwaarden voor cyclustijd
- Europallet (1200×800, ~25 kg): 90–110 s op een pers van 1500 t
- Stapelbare krat (60 L): 45 s op een pers van 600 t
- Bankpoot (3 kg): 35 s op een pers van 250 t
Cosmetica
PolyAl geeft een karakteristieke donkergrijze tot antracietkleur met metallic spikkels. Voor een uniform zwart voegt u 1–2 % zwarte masterbatch toe. Lichtere kleuren vereisen 4–6 % dosering en zullen nog steeds spikkels tonen — dit is eerlijke "gerecycled materiaal"-branding die op ESG gerichte kopers actief willen.
Veelvoorkomende defecten en oplossingen
- Zilverstrepen → 2 u drogen bij 70 °C
- Brandvlekken bij het aanspuitpunt → verminder de inspuitsnelheid en voeg een ontluchting toe
- Onvolledige vulling → +5 °C smelt, +10 % druk
- Kromtrekken bij platte onderdelen → balanceer de koeling tussen de matrijshelften
- Overmatige braam → controleer de scheidingslijn; meestal een echt mechanisch probleem
Conclusie
PolyAl is een goed te beheersen spuitgietmateriaal zodra het correct is ingesteld. Reken op een halve dag om de eerste batch af te stellen; daaropvolgende runs verlopen routinematig.