
Defecten oplossen bij PolyAl-onderdelen: veldgids voor kwaliteitsingenieurs
Visuele identificatie van veelvoorkomende defecten in spuitgegoten en geëxtrudeerde PolyAl-onderdelen, hoofdoorzaken en corrigerende maatregelen.
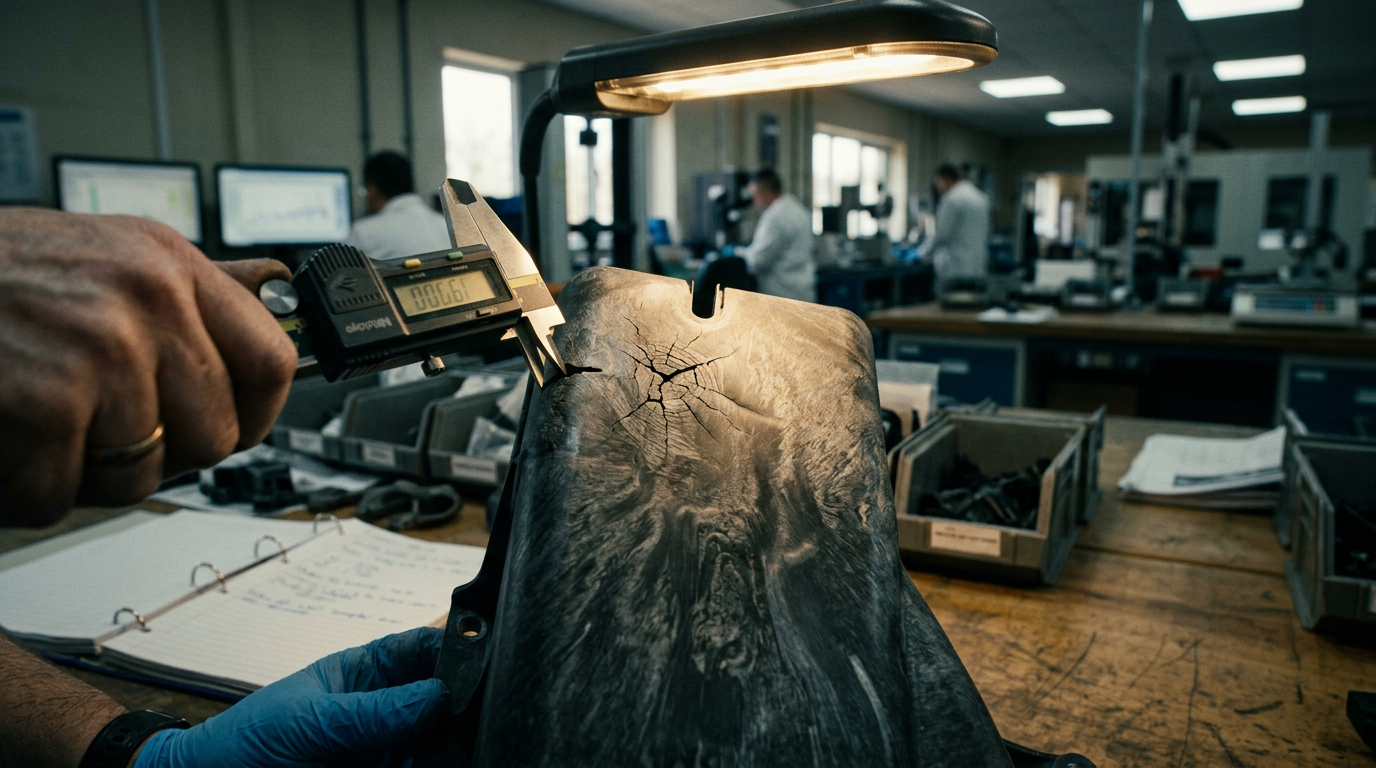
Kwaliteitsteams die nieuw zijn met PolyAl diagnosticeren defecten vaak ten onrechte als materiaalproblemen terwijl de hoofdoorzaak proces- of ontwerpgerelateerd is. Deze veldgids behandelt de tien meest voorkomende visuele defecten, hun hoofdoorzaken en de snelste oplossingen.
1. Zilverstrepen (radiale zilveren lijnen vanaf de poort)
- Oorzaak: vocht in de korrel
- Oplossing: 2 uur drogen bij 70 °C; controleer de opslagvochtigheid
2. Brandvlekken (bruine verkleuring bij poort of matrijsventilatie)
- Oorzaak: ingesloten lucht die ontsteekt bij hoge injectiesnelheid
- Oplossing: verminder de injectiesnelheid aan het einde van de vulling; verdiep de ventilatiekanalen naar 0,04 mm; controleer de smelttemperatuur
3. Onvolledige vullingen
- Oorzaak: onvoldoende smelttemperatuur, lage injectiedruk of te kleine poort
- Oplossing: +5 °C smelttemperatuur, +10 % druk, controleer de poortafmetingen opnieuw
4. Zinkplekken op dikke wanden
- Oorzaak: onvoldoende nadruk of nadruktijd
- Oplossing: +1 s naduktijd, +10 % nadruk, herontwerp de rib (max. 60 % van de wanddikte)
5. Kromtrekken bij platte onderdelen
- Oorzaak: differentiële koeling tussen matrijshelften
- Oplossing: balanceer de koelkanalen; overweeg berylliumkoperinzetstukken in hete zones
6. Overmatige braam (ontsnapping bij de scheidingslijn)
- Oorzaak: hoge injectiedruk, matrijsslijtage of lage sluitkracht
- Oplossing: controleer de sluitkracht, inspecteer de scheidingslijn, verminder de druk met 5 %
7. Donkere spikkels zichtbaar in het onderdeel
- Oorzaak: aangetast materiaal van een vorige run, of contaminatie
- Oplossing: doorspoelen met virgin HDPE; controleer een schone trechter; controleer het zeefpakket
8. Sleepsporen op geëxtrudeerd profiel
- Oorzaak: aluminiumagglomeraten die worden afgeschraapt bij de kalibrator
- Oplossing: verhoog het smeltfiltratiegaas; verlaag de smelttemperatuur met 5 °C
9. Bros falen onder impact
- Oorzaak: ontwerp met scherpe interne hoeken, of onderdeel te dun (< 3 mm)
- Oplossing: afronding van hoeken met een straal ≥ 2 mm; verhoog de wanddikte; specificeer een PolyAl-kwaliteit met hogere taaiheid
10. UV-scheuren na 12+ maanden buiten
- Oorzaak: onvoldoende UV-stabilisatorpakket
- Oplossing: herformuleren met HALS 0,3 % + UV-absorber 0,2 % + roet 1,5 %
Wanneer het materiaal versus het proces verdenken
Procesgerelateerde defecten (zilver, brand, onvolledige vulling, zink, kromtrekken, braam) zijn goed voor ~85 % van de problemen. Materiaalgerelateerde problemen (spikkels, bros, UV) zijn goed voor ~15 % en vereisen bemonstering en CoA-controle.
Kernboodschap
Houd een defectlogboek bij, geïndexeerd op matrijs, batchnummer en datum. Kruisverwijs met de CoA per batch. Binnen drie maanden weet een kwaliteitsteam welke defecten procesgestuurd zijn op te lossen en welke een gesprek met de leverancier vereisen.