Materiales reciclados·8 min de lectura·
Extrusión de perfiles con PolyAl: matrices, calibración y velocidad de línea
Puesta a punto de líneas monohusillo para decking, vallado y perfiles técnicos con pellets PolyAl reciclados.
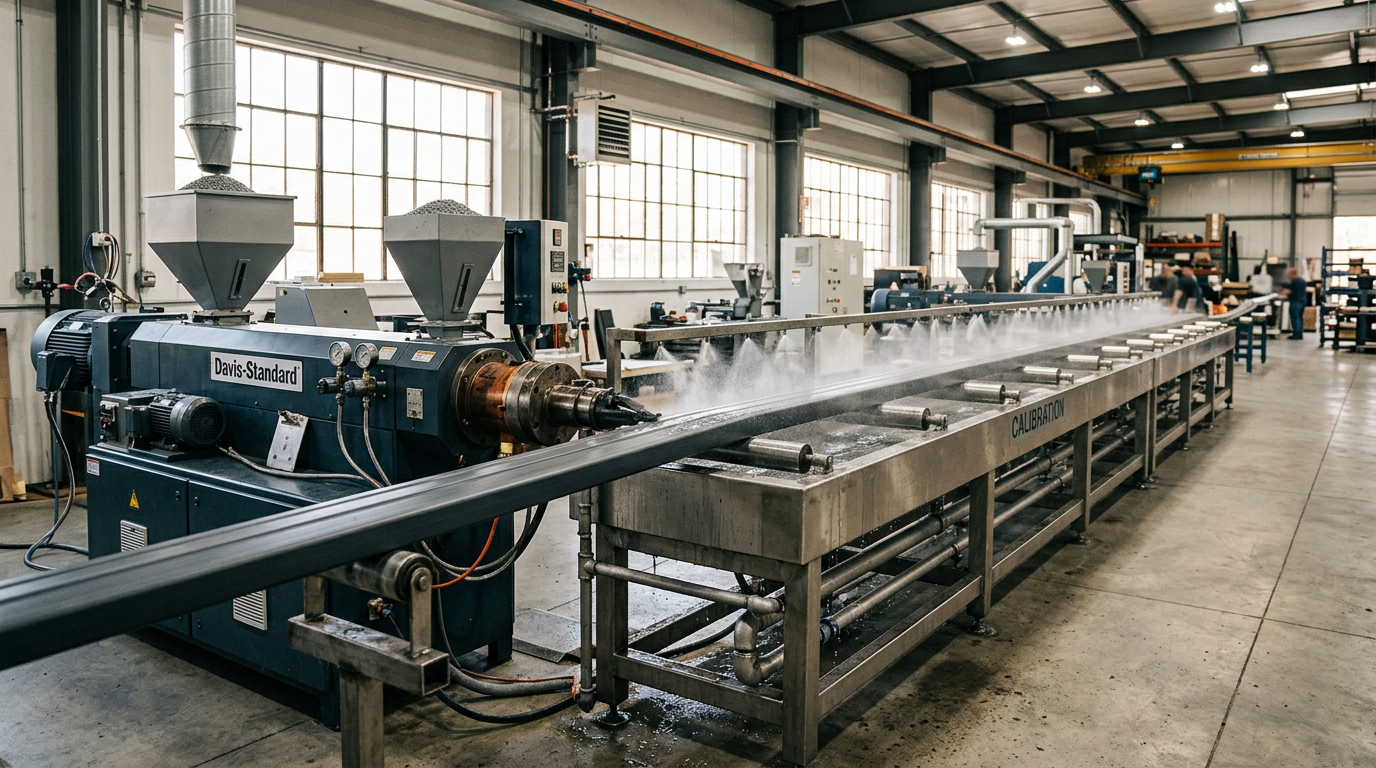
La extrusión es la segunda ruta más común para PolyAl tras la inyección de palets. El material corre limpio en líneas HDPE estándar.
Configuración
- Monohusillo L/D 28–32, husillo barrera o de alimentación ranurada, paquete de mallas 60/80/120
- Matriz: plana para láminas, perfil para decking/vallado. Tierra ≥ 10× espesor
- Calibrador al vacío con agua. PolyAl enfría 10–15 % más rápido
- Tiro de oruga acolchada
Temperaturas (extrusor 90 mm, decking 140 mm)
| Zona | T |
|---|---|
| Alimentación | 165 °C |
| Compresión | 185 °C |
| Dosificación | 200 °C |
| Adaptador | 210 °C |
| Matriz | 215 °C |
Máx 230 °C. Suele rodarse 5–10 °C más fresco que HDPE.
Velocidades reales
- Decking 140×25: 1,6–2,2 m/min
- Poste vallado 80×40: 2,8–3,2 m/min
- Conducto 40×40: 4,5–5,5 m/min
Acabado
Gofrado o cepillado revelan el aspecto pétreo del aluminio (premium). Coextrusión con cap virgen para color uniforme.
Desgaste
Matriz cromada; mallas cada 800–1200 h.
QC
- Densidad cada 2 h
- Estabilidad dimensional 24 h
- Tracción ISO 527 por turno
Una línea HDPE de gama media produce PolyAl sin inversión de capital significativa.