Materiales reciclados·9 min de lectura·
Inyección con PolyAl reciclado: guía práctica del ingeniero de proceso
Husillo, temperaturas, presión de mantenimiento, venteo de molde y tiempos de ciclo al sustituir HDPE virgen por PolyAl.
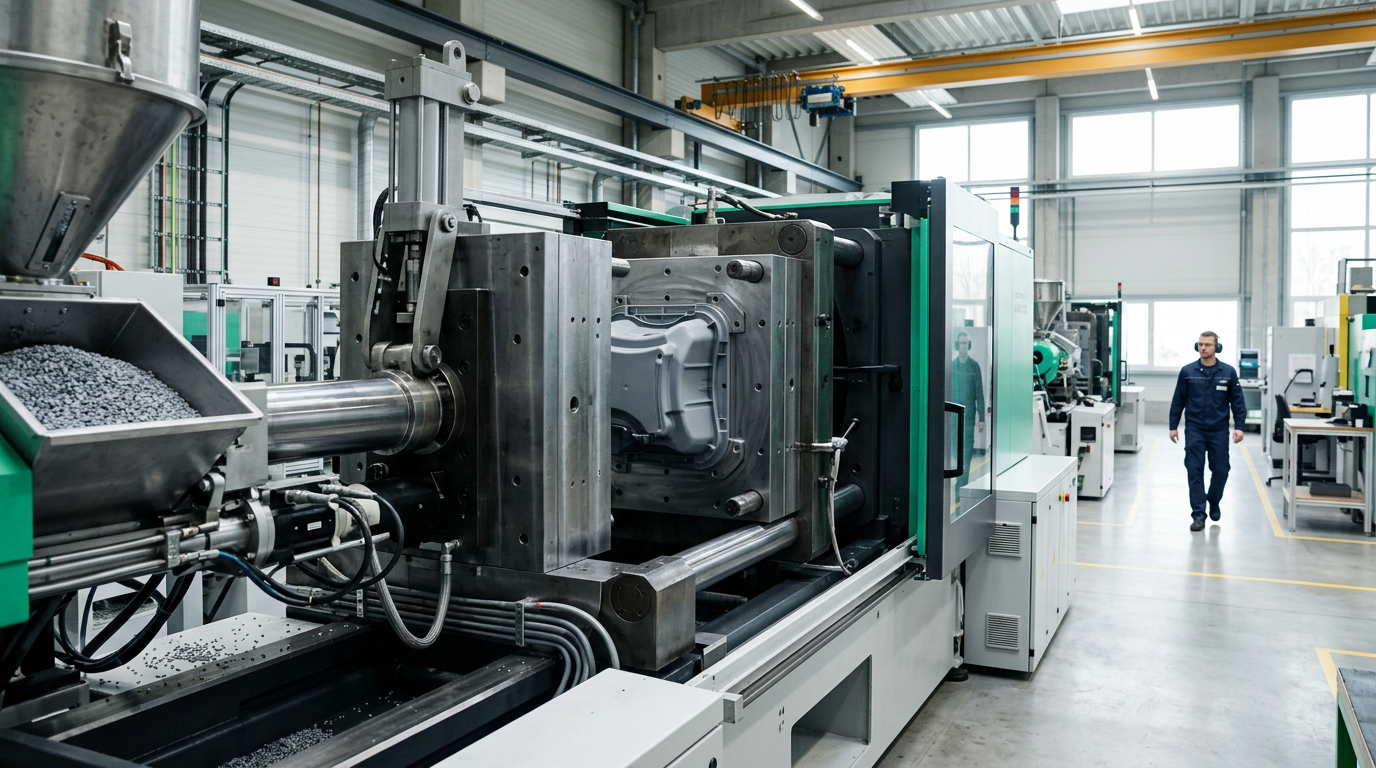
Pasar una prensa de HDPE virgen a pellets PolyAl certificados ISCC PLUS rara vez es "cargar y arrancar". La fracción de aluminio (10–13% de ceniza) y los restos de fibra cambian la reología, el venteo y el aspecto.
El material de un vistazo
- MFI (190 °C / 2,16 kg): 2–4 g/10 min
- Densidad: 950–1050 kg/m³
- Ceniza: hasta 13 %
- Humedad: < 0,15 %
- Vicat: 90–100 °C
- Módulo de flexión: 220–520 MPa
Secado
Si la bolsa lleva abierta más de dos semanas, secar 2 h a 70 °C. El PolyAl húmedo da plateados.
Husillo y cilindro
- Husillo PE estándar L/D 20–25, compresión 2,5–3:1
- Cilindro bimetálico (Xaloy 800) si se procesan >500 t/año
Perfil de temperaturas
| Zona | Temperatura |
|---|---|
| Garganta | 40 °C |
| Zona 1 | 180 °C |
| Zona 2 | 200 °C |
| Zona 3 | 215 °C |
| Boquilla | 220 °C |
No superar 240 °C.
Molde y venteo
- Venteo 0,04 mm
- Entradas fan o submarinas, tierra ≥ 1 mm
- Texturas VDI 30+ disimulan motas de aluminio
Mantenimiento y refrigeración
- Velocidad de inyección 60–80 mm/s
- Mantenimiento 50–70 %, 3–6 s
- Refrigeración +10 % vs HDPE virgen
Tiempos de ciclo
- Palet Euro (~25 kg): 90–110 s en 1500 t
- Caja 60 L: 45 s en 600 t
- Pata de banco 3 kg: 35 s en 250 t
Defectos
- Plateados → secar 2 h a 70 °C
- Quemaduras → bajar velocidad y abrir venteo
- Llenado corto → +5 °C y +10 % presión
- Alabeo → equilibrar refrigeración
Medio día de puesta a punto y a partir del segundo lote es rutina.