
Extrusão de perfis com PolyAl: fieiras, calibração e velocidade de linha
Como afinar linhas de extrusão de fuso único para pavimentos exteriores, vedações e perfis técnicos com pellets de PolyAl reciclado.
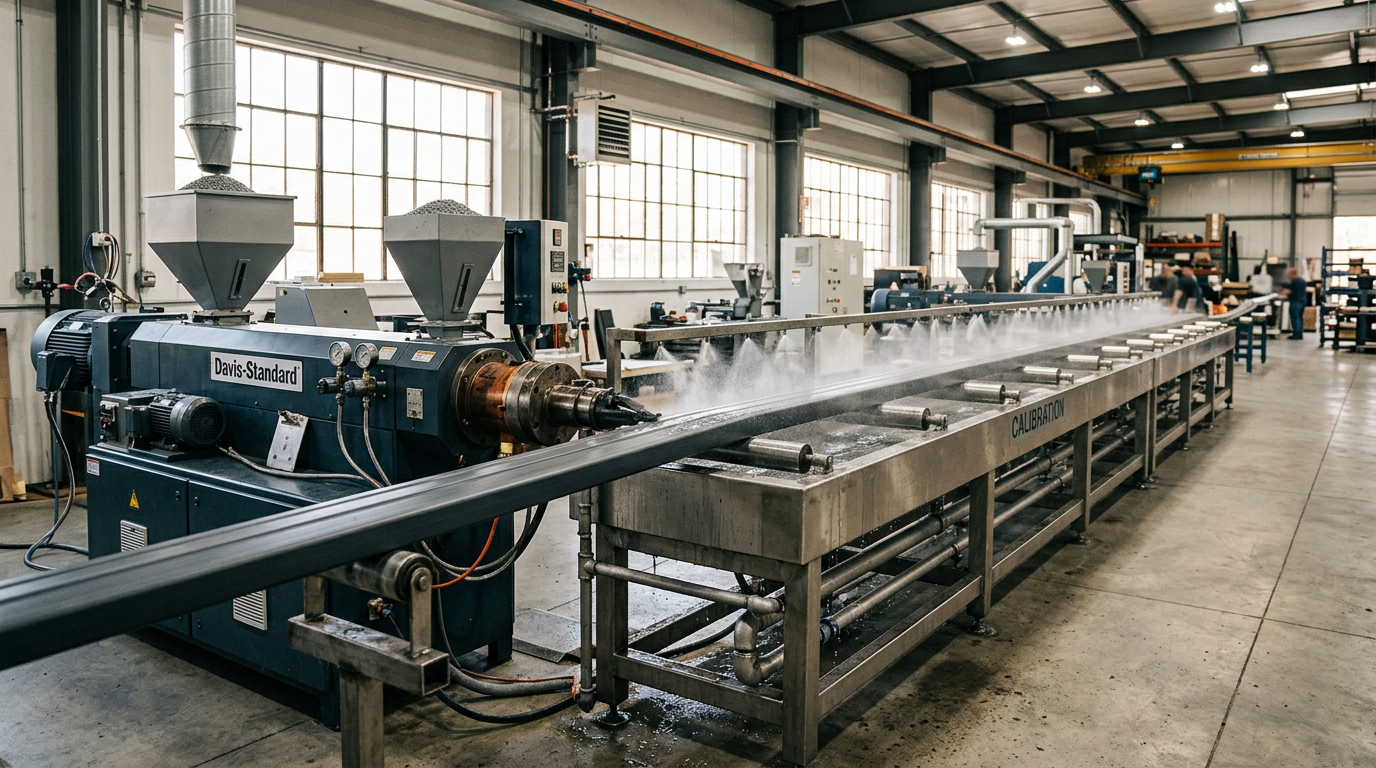
A extrusão é a via de transformação mais comum para os pellets de PolyAl depois da injeção de paletes. O material extruda de forma limpa em linhas padrão de HDPE de fuso único, mas há alguns detalhes importantes para quem trabalha pela primeira vez com este material.
Configuração da linha
- Extrusora: fuso único, L/D 28–32, fuso de barreira ou de alimentação ranhurada com secção de mistura, jogo de telas de 60/80/120 mesh.
- Fieira: fieira plana para chapas, fieira de perfil para pavimentos exteriores/revestimentos/vedações. Preveja um comprimento de terra generoso (≥ 10× a espessura de parede) para estabilidade dimensional.
- Calibração: mesa de calibração a vácuo com arrefecimento a água. A massa fundida carregada com alumínio arrefece 10–15 % mais depressa do que o HDPE virgem — calibre em conformidade.
- Puxador (haul-off): lagartas com esteiras almofadadas. O PolyAl marca mais facilmente do que o HDPE virgem nos primeiros 2 m após o calibrador.
Perfil de temperatura
Para uma extrusora de 90 mm a produzir uma tábua de pavimento de 140 mm:
| Zona | Temperatura |
|---|---|
| Alimentação | 165 °C |
| Compressão | 185 °C |
| Dosagem | 200 °C |
| Adaptador | 210 °C |
| Fieira | 215 °C |
Mantenha a massa fundida abaixo de 230 °C. A fração de alumínio irradia calor de forma eficiente — pode trabalhar 5–10 °C mais frio do que com HDPE equivalente.
Velocidades de linha
Médias reais em linhas calibradas:
- Tábua de pavimento 140×25 mm: 1,6–2,2 m/min
- Poste de vedação 80×40 mm: 2,8–3,2 m/min
- Conduta de cabos 40×40 mm: 4,5–5,5 m/min
Acabamento de superfície
A maioria dos clientes de pavimentos exteriores prefere um acabamento escovado ou gravado. O PolyAl aceita bem os rolos de gravação e o alumínio salpicado é lido como uma superfície premium "tipo pedra". A co-extrusão com uma fina camada de cobertura em HDPE virgem é possível para uma cor totalmente uniforme.
Desgaste de ferramentas
Recomenda-se o cromado da fieira; espere um desgaste 2–3× superior ao do HDPE virgem nos jogos de telas (substituir a cada 800–1200 horas em vez de 2000+).
Controlo de qualidade
- Verifique a densidade (Arquimedes) a cada 2 h: objetivo 950–1050 kg/m³
- Verifique a estabilidade dimensional após 24 h de condicionamento
- Ensaio de tração (ISO 527) uma vez por turno num provete extrudido
Conclusão
Uma linha de extrusão de gama média que produz HDPE hoje pode produzir pavimentos e vedações de PolyAl amanhã, sem investimento de capital para além de um plano de substituição de telas ligeiramente mais frequente.