
Moldação por injeção com PolyAl reciclado: o manual do engenheiro de processo
Geometria do fuso, temperaturas do cilindro, pressão de compactação, ventilação do molde e tempos de ciclo ao processar pellets de PolyAl em substituição do HDPE virgem.
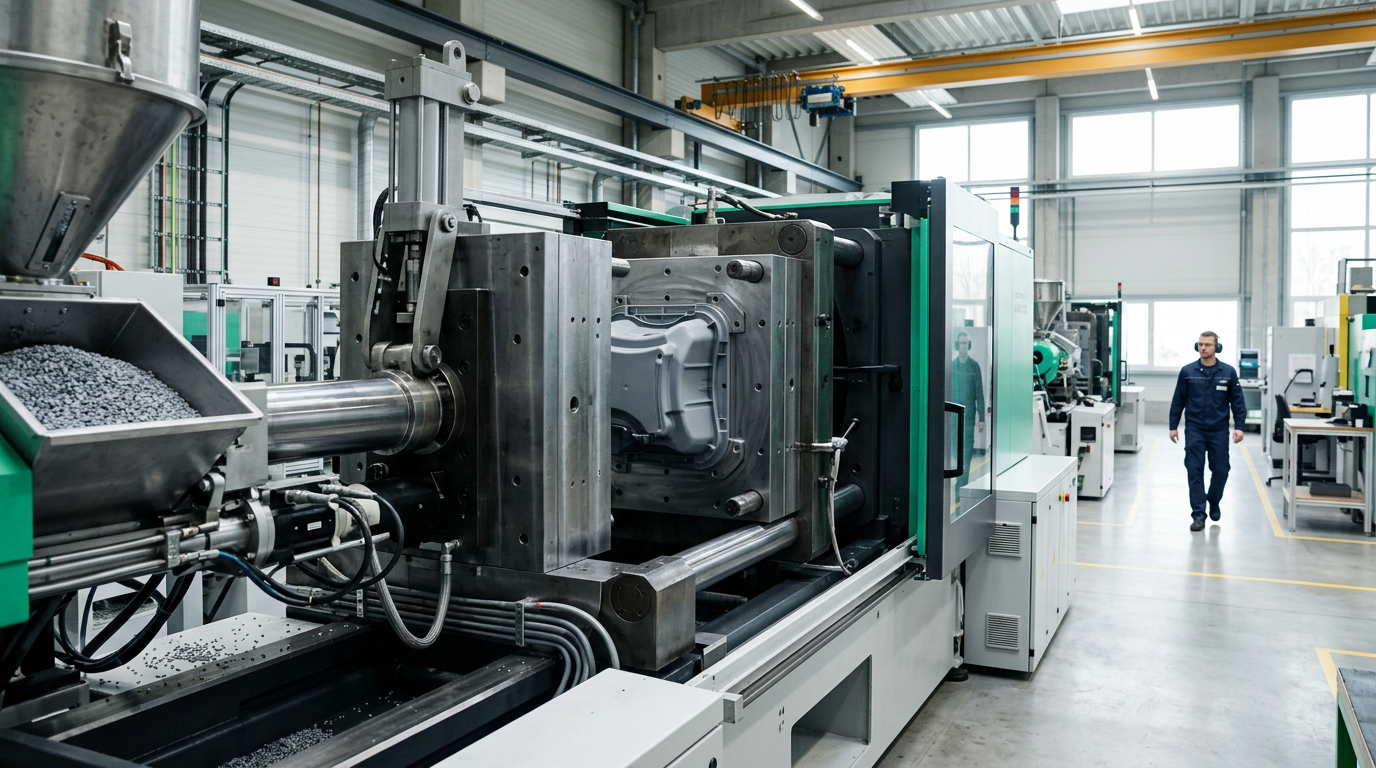
Mudar uma prensa de injeção de HDPE virgem para pellets de PolyAl certificados ISCC PLUS raramente é uma questão de "colocar e trabalhar". A fração de alumínio (normalmente 10–13% de cinzas) e o pequeno teor residual de fibra alteram a reologia da massa fundida, o comportamento abrasivo, os requisitos de ventilação e o resultado estético. Este artigo resume o que os engenheiros de processo da nossa rede de parceiros aprenderam em mais de 200 instalações industriais.
O material num relance
Os pellets de PolyAl produzidos segundo a UNE 53925:2026 apresentam tipicamente:
- MFI (190 °C / 2,16 kg): 2–4 g/10 min
- Densidade: 950–1050 kg/m³
- Teor de cinzas: até 13 % (maioritariamente alumínio metálico)
- Humidade (tal como fornecido): < 0,15 %
- Ponto de amolecimento Vicat: 90–100 °C
- Módulo de flexão: 220–520 MPa
A reologia é comparável à de um grau de HDPE de alta viscosidade para sopro, com uma resistência de massa fundida ligeiramente superior devido à carga de plaquetas de alumínio.
Secagem
O PolyAl é fornecido seco em big bags de 1000 kg com revestimento em PE. Se o saco tiver sido aberto ou armazenado num armazém húmido durante mais de duas semanas, seque a 70 °C durante 2 horas num secador dessecante antes do processamento. O PolyAl húmido produz estrias prateadas e pequenos orifícios (pinholes) em torno das zonas ricas em alumínio.
Fuso e cilindro
- Geometria do fuso: fuso PE padrão de uso geral, L/D 20:1 a 25:1, taxa de compressão de 2,5:1 a 3:1
- Proteção contra desgaste: especifique um cilindro bimetálico (Xaloy 800 ou equivalente) e um filete de fuso nitretado ou revestido a carboneto de tungsténio se pretender processar mais de 500 t/ano na mesma prensa
- Válvula anti-retorno: uma válvula de esfera padrão é adequada; a válvula de anel também funciona
O desgaste esperado é comparável ao de um PP carregado com 30% de talco — gerível, mas não nulo.
Perfil de temperatura
Um perfil típico de quatro zonas para um fuso de 25 mm a processar PolyAl:
| Zona | Temperatura |
|---|---|
| Garganta de alimentação | 40 °C |
| Zona 1 | 180 °C |
| Zona 2 | 200 °C |
| Zona 3 | 215 °C |
| Bico | 220 °C |
Mantenha a massa fundida abaixo dos 240 °C para evitar queimar a fibra de papel residual. Não deixe a máquina em espera acima de 230 °C com material no cilindro durante mais de 5 minutos.
Design do molde e ventilação
- Ventilação: abra a profundidade de ventilação para 0,04 mm (vs. 0,025 mm para HDPE).
- Entradas (gates): prefira entradas em leque ou submarinas com terra mínima de 1 mm. As entradas de ponto de agulha funcionam, mas deixam pequenas marcas visíveis.
- Polimento: os acabamentos SPI A2 são possíveis, mas os pontos de alumínio serão visíveis. Para peças estéticas, escolha uma textura VDI 30+.
Pressão de compactação e arrefecimento
- Velocidade de injeção: 60–80 mm/s para peças de uso geral.
- Pressão de compactação: 50–70 % da pressão de injeção durante 3–6 s em peças com espessura de parede de 3–5 mm.
- Tempo de arrefecimento: preveja +10 % em relação ao HDPE virgem.
Referências de tempo de ciclo
- Palete Euro (1200×800, ~25 kg): 90–110 s numa prensa de 1500 t
- Caixa empilhável (60 L): 45 s numa prensa de 600 t
- Perna de banco (3 kg): 35 s numa prensa de 250 t
Estética
O PolyAl produz uma característica cor cinzento-escuro a antracite com pontos metálicos. Para preto uniforme, adicione 1–2 % de masterbatch preto. Cores mais claras exigem uma carga de 4–6 % e continuarão a mostrar manchas — trata-se de uma comunicação honesta de "conteúdo reciclado" que os compradores atentos ao ESG procuram ativamente.
Defeitos comuns e correções
- Estrias prateadas → secar 2 h a 70 °C
- Marcas de queimadura junto à entrada → reduzir a velocidade de injeção e acrescentar uma ventilação
- Enchimento incompleto → +5 °C na massa fundida, +10 % de pressão
- Empeno em peças planas → equilibrar o arrefecimento entre as duas metades do molde
- Rebarba excessiva → verificar a linha de junção; geralmente trata-se de um problema mecânico real
Conclusão
O PolyAl é um material de injeção bem-comportado assim que devidamente afinado. Reserve meio dia para ajustar o primeiro lote; as produções seguintes tornam-se rotina.