
Rotomoldagem com PolyAl: tanques, vasos e peças ocas de grandes dimensões
O que funciona, o que não funciona, e o compromisso entre grau em pó e micropellet na rotomoldagem de PolyAl reciclado.
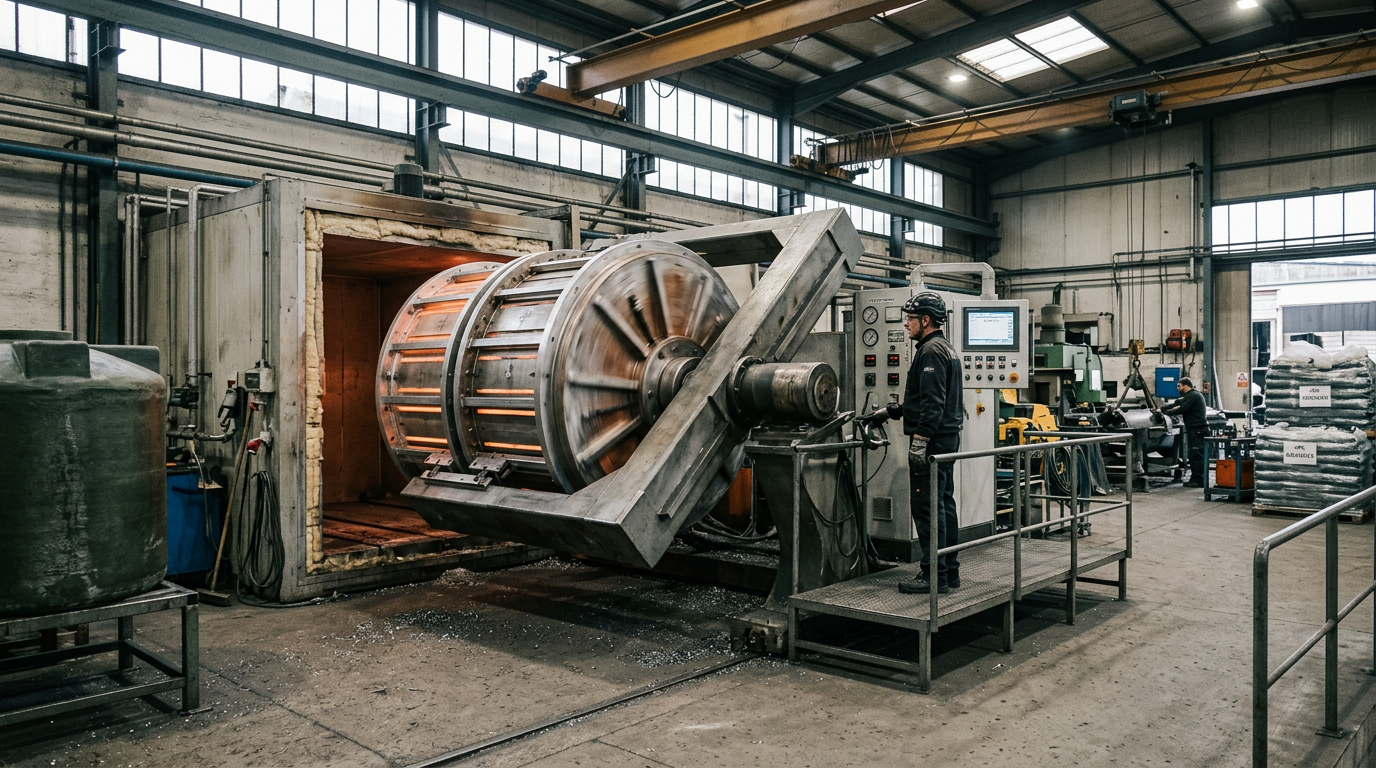
A rotomoldagem é um processo mais lento e de baixa pressão, bem adequado a peças ocas de grande dimensão: tanques de água, vasos, barreiras rodoviárias, caiaques. O PolyAl pode ser rotomoldado com algumas precauções.
Pó vs. micropellet
O padrão da indústria é o pó de HDPE (malha 35). Os pellets de PolyAl têm de ser moídos até pó ou fornecidos como micropellets (1,5–2 mm) para rotomoldagem. A moagem é simples à temperatura ambiente; o alumínio não prejudica significativamente a moabilidade.
Formulação recomendada
Para tanques sem pressão e vasos: 70 % PolyAl + 30 % HDPE virgem de grau para rotomoldagem (camada de cobertura ou "pele"). O PolyAl puro é viável, mas o acabamento superficial no interior da peça é mais rugoso.
Ciclo
- Temperatura do forno: 280–300 °C (5–10 °C abaixo do HDPE virgem)
- Temperatura interna do ar alvo (sonda Rotolog): 200 °C
- Tempo de ciclo: comparável ao HDPE, +5–10 % para uniformidade da pele
Espessura de parede e uniformidade
O alumínio atua como lastro térmico: as zonas mais espessas aquecem de forma mais uniforme, mas as secções finas (< 4 mm) podem mostrar marcas de linhas de fluxo. Projete para uma parede mínima de 5 mm.
Aplicações já em produção
- Vasos exteriores (200–800 L)
- Módulos de retenção de águas pluviais
- Barreiras de lastro para bermas de estrada (enchíveis com água)
- Compostores
- Módulos de defensa marítima (fenders)
O que evitar
- Tanques sob pressão (ainda sem certificação)
- Tanques para contacto alimentar (UE 2022/1616)
- Peças ornamentais de parede muito fina (< 3 mm)
O PolyAl rotomoldado confere um acabamento distinto em antracite salpicado, cada vez mais valorizado em mobiliário urbano e infraestrutura visível.