
Estrusione di profili con PolyAl: filiere, calibrazione e velocità di linea
Come mettere a punto linee di estrusione monovite per decking, recinzioni e profili tecnici utilizzando pellet PolyAl riciclati.
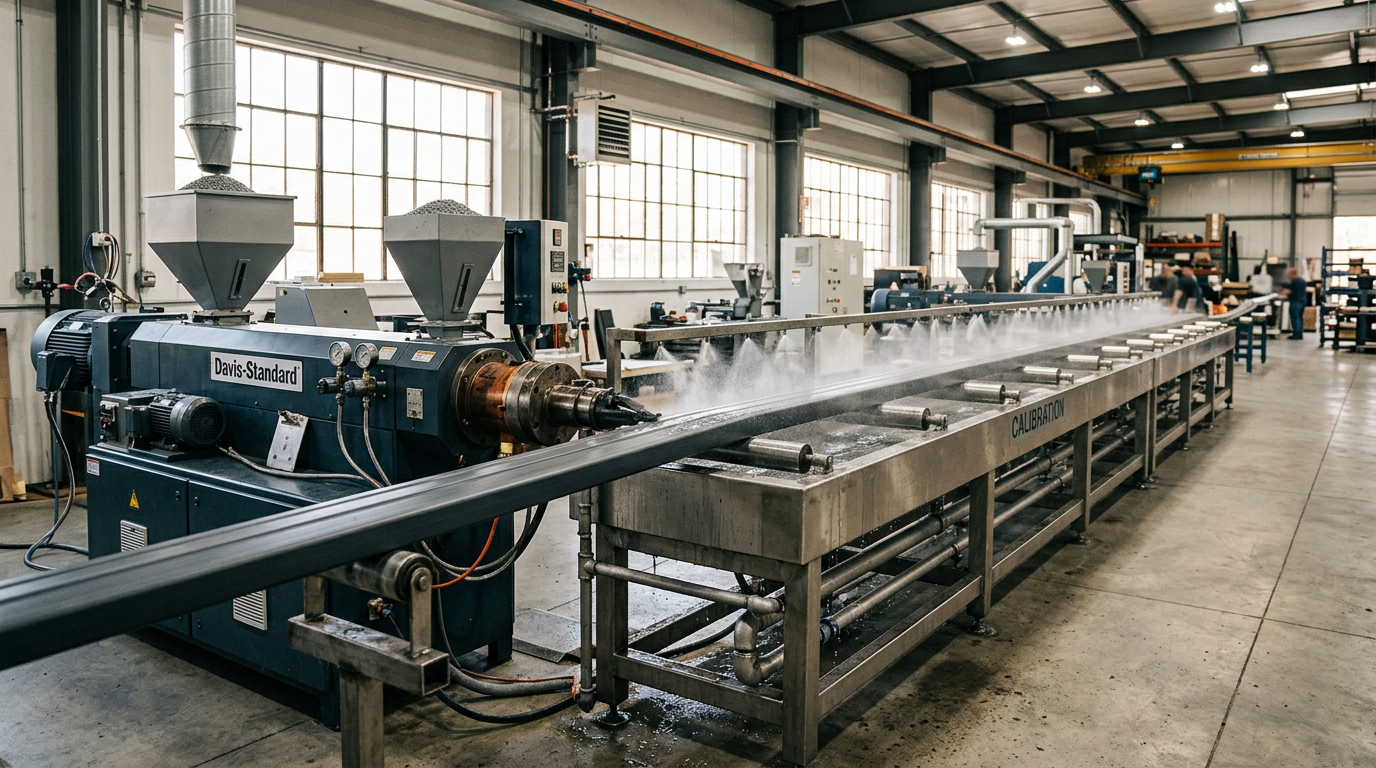
L'estrusione è la via di trasformazione più comune per i pellet PolyAl dopo l'iniezione di pallet. Il materiale si estrude in modo pulito su linee HDPE monovite standard, ma alcuni dettagli sono importanti per chi lo utilizza per la prima volta.
Configurazione della linea
- Estrusore: monovite, L/D 28–32, vite a barriera o ad alimentazione scanalata con sezione di miscelazione, pacco reti 60/80/120 mesh.
- Filiera: filiera piatta per lastre, filiera profilata per decking/rivestimenti/recinzioni. Prevedere una lunghezza di terra generosa (≥ 10× lo spessore parete) per la stabilità dimensionale.
- Calibrazione: tavola di calibrazione sotto vuoto con raffreddamento ad acqua. Il fuso caricato di alluminio raffredda il 10–15% più velocemente dell'HDPE vergine — calibrare di conseguenza.
- Traino: cingoli imbottiti. Il PolyAl si segna più facilmente dell'HDPE vergine nei primi 2 m dopo il calibratore.
Profilo di temperatura
Per un estrusore da 90 mm che produce una tavola di decking da 140 mm:
| Zona | Temperatura |
|---|---|
| Alimentazione | 165 °C |
| Compressione | 185 °C |
| Dosaggio | 200 °C |
| Adattatore | 210 °C |
| Filiera | 215 °C |
Mantenere il fuso sotto i 230 °C. La frazione di alluminio irradia calore in modo efficiente — si può lavorare 5–10 °C più freddo rispetto all'HDPE equivalente.
Velocità di linea
Medie reali su linee calibrate:
- Tavola di decking 140×25 mm: 1,6–2,2 m/min
- Palo per recinzione 80×40 mm: 2,8–3,2 m/min
- Condotto per cavi 40×40 mm: 4,5–5,5 m/min
Finitura superficiale
La maggior parte dei clienti del decking preferisce una finitura spazzolata o goffrata. Il PolyAl si presta magnificamente alla goffratura e le macchie di alluminio danno una lettura di superficie premium "pietra naturale". La coestrusione con un sottile strato cap in HDPE vergine è possibile per un colore completamente uniforme.
Usura degli utensili
Si raccomanda la cromatura della filiera; prevedere un'usura 2–3 volte superiore all'HDPE vergine sui pacchi reti (sostituzione ogni 800–1200 ore anziché oltre 2000).
Controllo qualità
- Verificare la densità (Archimede) ogni 2 h: obiettivo 950–1050 kg/m³
- Verificare la stabilità dimensionale dopo 24 h di condizionamento
- Prova di trazione (ISO 527) una volta per turno su provino estruso
In sintesi
Una linea di estrusione di fascia media che oggi lavora HDPE può produrre domani decking e recinzioni in PolyAl senza alcun investimento di capitale oltre a un programma di sostituzione dei pacchi reti leggermente più aggressivo.