
Stampaggio a iniezione con PolyAl riciclato: manuale pratico per l'ingegnere di processo
Geometria della vite, temperature del cilindro, pressione di mantenimento, sfiati dello stampo e tempi di ciclo per sostituire l'HDPE vergine con pellet PolyAl.
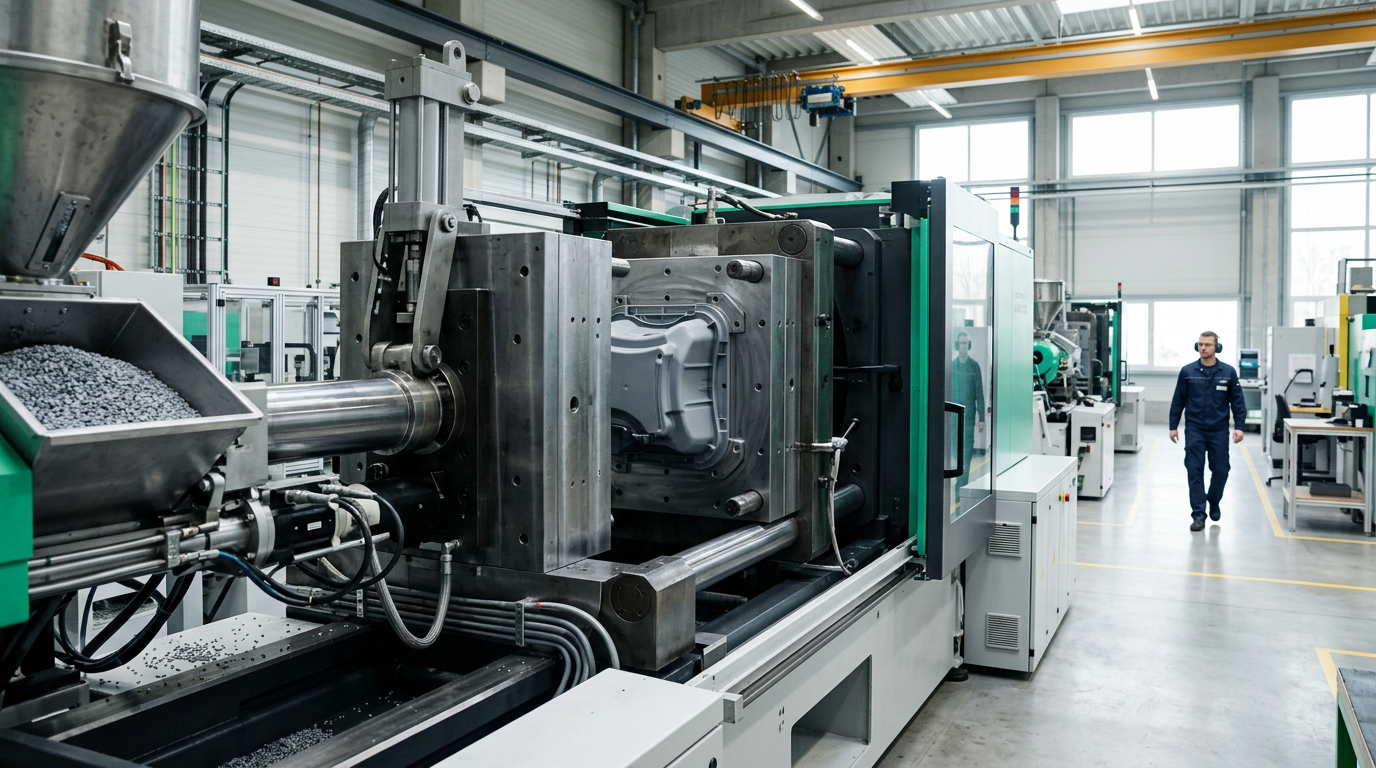
Passare una pressa a iniezione da HDPE vergine a pellet PolyAl raramente è una questione di "caricare e avviare". La frazione di alluminio (tipicamente 10–13% di ceneri) e il piccolo contenuto residuo di fibra modificano la reologia del fuso, il comportamento abrasivo, i requisiti di sfiato e l'estetica del pezzo. Questo articolo sintetizza quanto appreso dagli ingegneri di processo della nostra rete di partner su oltre 200 impianti industriali.
Il materiale in sintesi
I pellet PolyAl prodotti secondo la UNE 53925:2026 presentano tipicamente:
- MFI (190 °C / 2,16 kg): 2–4 g/10 min
- Densità: 950–1050 kg/m³
- Contenuto di ceneri: fino al 13%
- Umidità (come fornito): < 0,15%
- Punto di rammollimento Vicat: 90–100 °C
- Modulo a flessione: 220–520 MPa
La reologia è paragonabile a un grado HDPE per soffiaggio ad alta viscosità, con una resistenza del fuso leggermente superiore grazie alla carica di alluminio in lamelle.
Essiccazione
Il PolyAl viene fornito asciutto in big bag da 1000 kg con rivestimento in PE. Se il sacco è stato aperto o conservato in un magazzino umido per più di due settimane, essiccare a 70 °C per 2 ore in un essiccatore a essiccante prima della lavorazione. Il PolyAl umido produce striature argentate e piccoli fori di spillo intorno alle zone ricche di alluminio.
Vite e cilindro
- Geometria della vite: vite standard per PE uso generale, L/D 20:1–25:1, rapporto di compressione 2,5:1–3:1
- Protezione dall'usura: specificare un cilindro bimetallico (Xaloy 800 o equivalente) e un filetto vite nitrurato o rivestito in carburo di tungsteno se si prevede di lavorare più di 500 t/anno sulla stessa pressa
- Valvola di non ritorno: una sfera standard va bene; funziona anche l'anello di non ritorno
L'usura attesa è paragonabile alla lavorazione di un PP caricato al 30% di talco — gestibile, ma non nulla.
Profilo di temperatura
Un tipico profilo a quattro zone per una vite da 25 mm che processa PolyAl:
| Zona | Temperatura |
|---|---|
| Gola di alimentazione | 40 °C |
| Zona 1 | 180 °C |
| Zona 2 | 200 °C |
| Zona 3 | 215 °C |
| Ugello | 220 °C |
Mantenere il fuso sotto i 240 °C per evitare di bruciare la fibra residua di carta. Non lasciare la macchina in stand-by sopra i 230 °C con materiale nel cilindro per più di 5 minuti.
Design dello stampo e sfiati
- Sfiati: aprire la profondità di sfiato a 0,04 mm (contro 0,025 mm per l'HDPE).
- Punti di iniezione: preferire punti a ventaglio o sommersi con terra minima di 1 mm. I punti puntiformi funzionano ma lasciano piccoli segni visibili.
- Lucidatura: finiture SPI A2 sono raggiungibili ma le macchie di alluminio restano visibili. Per pezzi estetici, scegliere una texture VDI 30+.
Pressione di mantenimento e raffreddamento
- Velocità di iniezione: 60–80 mm/s per pezzi generici.
- Pressione di mantenimento: 50–70% della pressione di iniezione per 3–6 s su pareti di 3–5 mm.
- Tempo di raffreddamento: prevedere +10% rispetto all'HDPE vergine.
Riferimenti sui tempi di ciclo
- Pallet Euro (1200×800, ~25 kg): 90–110 s su pressa da 1500 t
- Cassa impilabile (60 L): 45 s su pressa da 600 t
- Gamba di panca (3 kg): 35 s su pressa da 250 t
Estetica
Il PolyAl produce un caratteristico colore grigio scuro/antracite con macchie metalliche. Per un nero uniforme, aggiungere l'1–2% di masterbatch nero. I colori più chiari richiedono un carico del 4–6% e mostreranno comunque delle macchie — un branding onesto di "contenuto riciclato" che gli acquirenti attenti all'ESG apprezzano attivamente.
Difetti comuni e soluzioni
- Striature argentate → essiccare 2 h a 70 °C
- Segni di bruciatura al punto di iniezione → ridurre la velocità di iniezione e aggiungere uno sfiato
- Riempimento incompleto → +5 °C sul fuso, +10% di pressione
- Deformazione (warp) su pezzi piatti → bilanciare il raffreddamento tra le due metà stampo
- Bava eccessiva → controllare la linea di giunzione; di solito è un vero problema meccanico
In sintesi
Il PolyAl è un materiale da stampaggio a iniezione ben gestibile una volta messo a punto. Prevedere mezza giornata per la regolazione del primo lotto; le lavorazioni successive sono di routine.