
Risoluzione dei difetti nei pezzi in PolyAl: guida pratica per il tecnico qualità
Identificazione visiva dei difetti comuni nei pezzi in PolyAl stampati a iniezione ed estrusi, cause principali e azioni correttive.
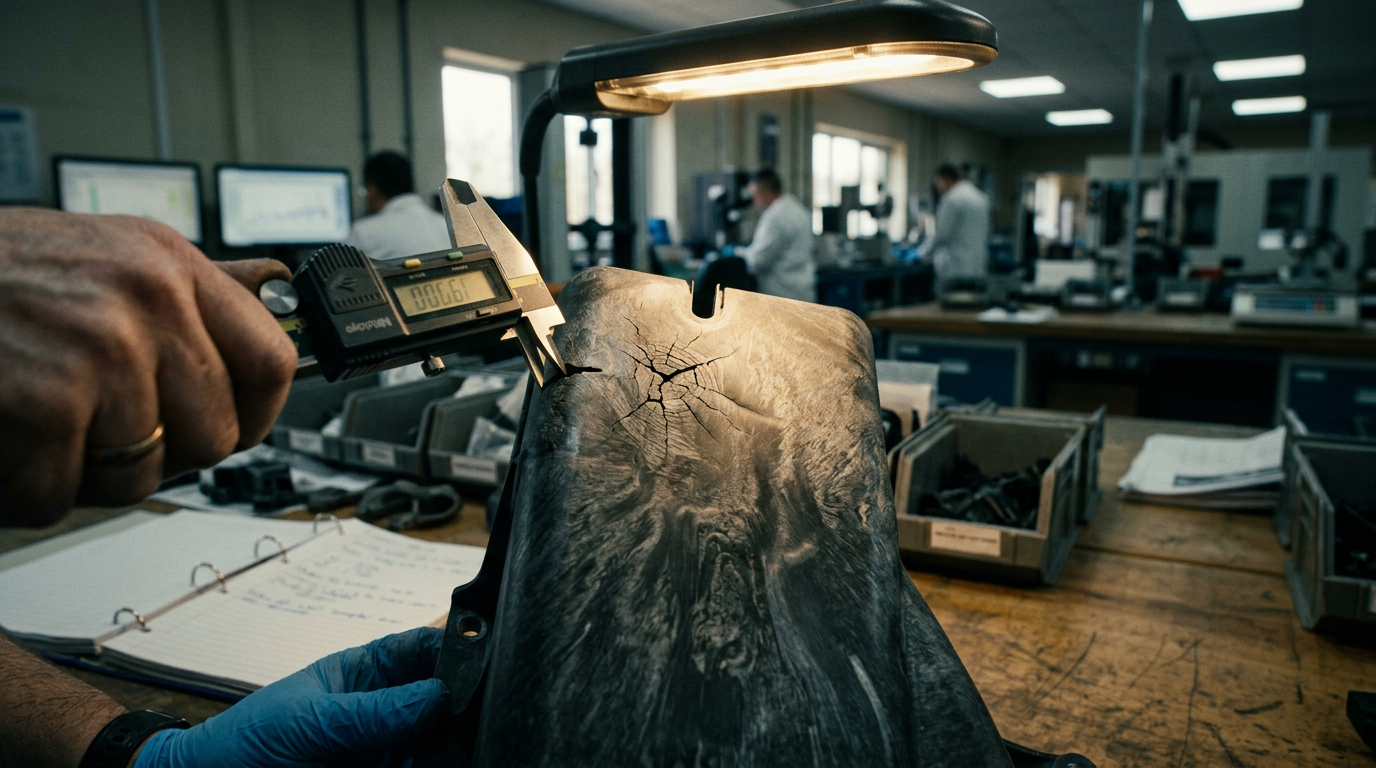
I team qualità alle prime armi con il PolyAl spesso diagnosticano erroneamente i difetti come problemi di materiale quando la causa principale è di processo o di design. Questa guida pratica esamina i dieci difetti visivi più comuni, le loro cause principali e le soluzioni più rapide.
1. Striature argentate (linee argentate radiali dal punto di iniezione)
- Causa: umidità nel pellet
- Soluzione: essiccare 2 h a 70 °C; verificare l'umidità di stoccaggio
2. Segni di bruciatura (scolorimento marrone al punto di iniezione o agli sfiati dello stampo)
- Causa: aria intrappolata che si incendia ad alta velocità di iniezione
- Soluzione: ridurre la velocità di iniezione a fine riempimento; approfondire gli sfiati a 0,04 mm; controllare la temperatura del fuso
3. Riempimento incompleto
- Causa: temperatura del fuso insufficiente, pressione di iniezione bassa o punto di iniezione troppo piccolo
- Soluzione: +5 °C sul fuso, +10% di pressione, ricontrollare le dimensioni del punto di iniezione
4. Ritiri superficiali su pareti spesse
- Causa: pressione o tempo di mantenimento insufficienti
- Soluzione: +1 s di tempo di mantenimento, +10% di pressione di mantenimento, riprogettare la nervatura (max 60% dello spessore parete)
5. Deformazione (warpage) su pezzi piatti
- Causa: raffreddamento differenziale tra le due metà stampo
- Soluzione: bilanciare i canali di raffreddamento; considerare inserti in rame-berillio nelle zone calde
6. Bava eccessiva (fuoriuscita dalla linea di giunzione)
- Causa: pressione di iniezione elevata, usura dello stampo o forza di chiusura insufficiente
- Soluzione: verificare il tonnellaggio di chiusura, ispezionare la linea di giunzione, ridurre la pressione del 5%
7. Macchie scure visibili nel pezzo
- Causa: materiale degradato da una lavorazione precedente, o contaminazione
- Soluzione: purgare con HDPE vergine; verificare la pulizia della tramoggia; controllare il pacco reti
8. Segni di trascinamento sul profilo estruso
- Causa: agglomerati di alluminio raschiati al calibratore
- Soluzione: aumentare la maglia di filtrazione del fuso; ridurre la temperatura del fuso di 5 °C
9. Rottura fragile sotto impatto
- Causa: design con spigoli interni vivi, o pezzo troppo sottile (< 3 mm)
- Soluzione: raccordare gli spigoli con raggio ≥ 2 mm; aumentare lo spessore parete; specificare un grado di PolyAl a maggiore tenacità
10. Fessurazione UV dopo oltre 12 mesi all'aperto
- Causa: pacchetto stabilizzante UV insufficiente
- Soluzione: riformulare con HALS 0,3% + assorbitore UV 0,2% + nerofumo 1,5%
Quando sospettare il materiale rispetto al processo
I difetti legati al processo (striature, bruciature, riempimento incompleto, ritiri, deformazione, bava) rappresentano circa l'85% dei problemi. I problemi legati al materiale (macchie, fragilità, UV) rappresentano circa il 15% e richiedono campionamento e revisione del CoA.
In sintesi
Mantenere un registro dei difetti indicizzato per stampo, numero di lotto e data. Fare riferimento incrociato con il CoA per lotto. Entro tre mesi un team qualità saprà quali difetti sono controllabili dal processo e quali richiedono un confronto con il fornitore.