
Rotostampaggio con PolyAl: serbatoi, fioriere e grandi pezzi cavi
Cosa funziona, cosa no, e il compromesso tra polvere e micropellet nel rotostampaggio del PolyAl riciclato.
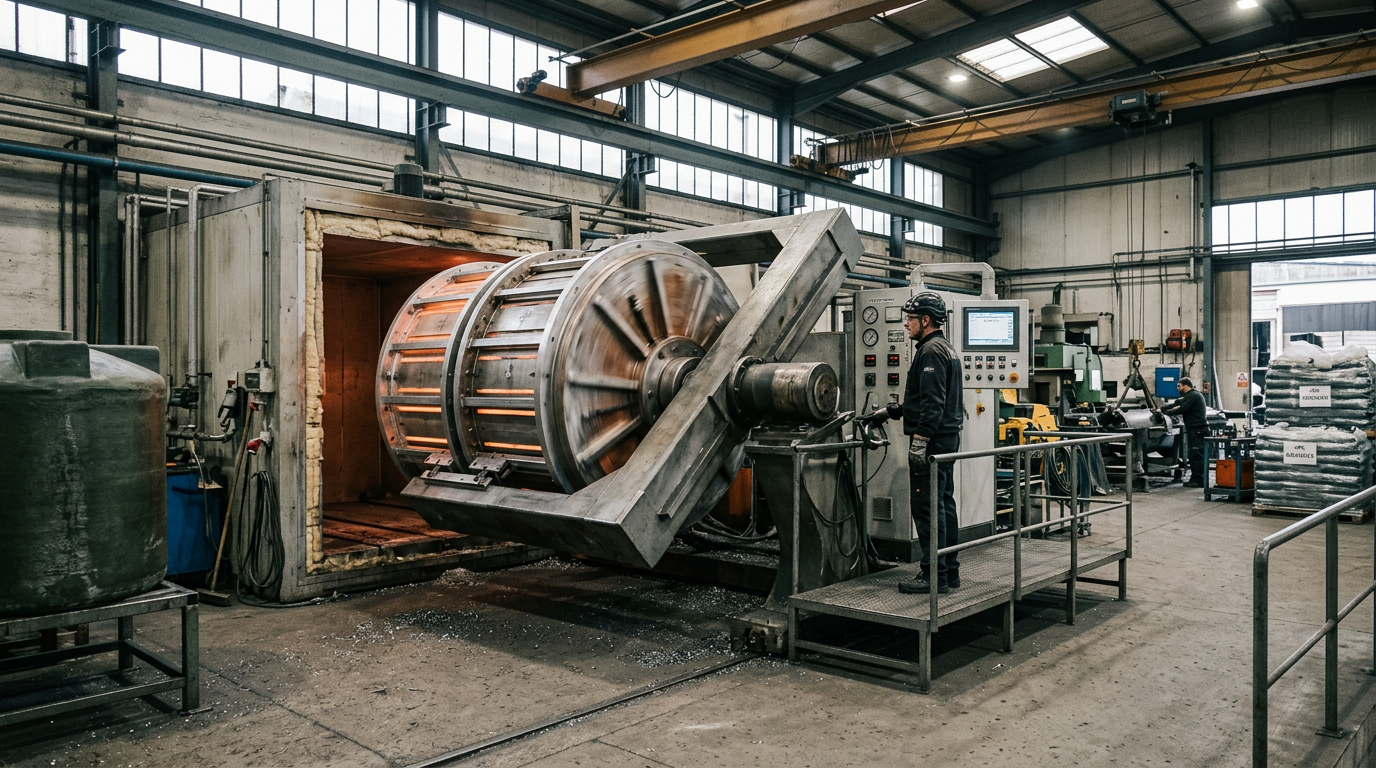
Il rotostampaggio è un processo più lento e a bassa pressione, adatto a grandi pezzi cavi: serbatoi d'acqua, fioriere, barriere stradali, kayak. Il PolyAl può essere rotostampato con alcune precauzioni.
Polvere vs micropellet
Lo standard industriale è la polvere di HDPE (maglia 35). I pellet di PolyAl devono essere macinati in polvere oppure forniti come micropellet (1,5–2 mm) per il rotostampaggio. La macinazione a temperatura ambiente è semplice; l'alluminio non compromette in modo significativo la macinabilità.
Formulazione raccomandata
Per serbatoi non in pressione e fioriere: 70% PolyAl + 30% HDPE vergine per rotostampaggio (strato cap o pelle). Il PolyAl puro è fattibile ma la finitura superficiale interna del pezzo è più ruvida.
Ciclo
- Temperatura forno: 280–300 °C (5–10 °C in meno rispetto all'HDPE vergine)
- Temperatura aria interna obiettivo (sonda Rotolog): 200 °C
- Tempo di ciclo: paragonabile all'HDPE, +5–10% per l'uniformità della pelle
Spessore parete e uniformità
L'alluminio agisce come zavorra termica: le zone più spesse si riscaldano in modo più uniforme, ma le sezioni sottili (< 4 mm) possono mostrare segni di linee di flusso. Progettare con spessore minimo 5 mm.
Applicazioni già in produzione
- Fioriere da esterno (200–800 L)
- Moduli di laminazione delle acque meteoriche
- Barriere stradali di zavorramento (riempibili d'acqua)
- Bidoni per compostaggio
- Moduli di parabordo marino
Cosa evitare
- Serbatoi in pressione (ancora senza certificazione)
- Serbatoi a contatto alimentare (UE 2022/1616)
- Pezzi ornamentali a parete molto sottile (< 3 mm)
Il PolyAl rotostampato dà una finitura distintiva antracite screziata, sempre più apprezzata per l'arredo urbano e le infrastrutture visibili.